Ультразвуковая ванна для чистки инструментов — эффективное решение для профессионалов
2026-10-25
содержание
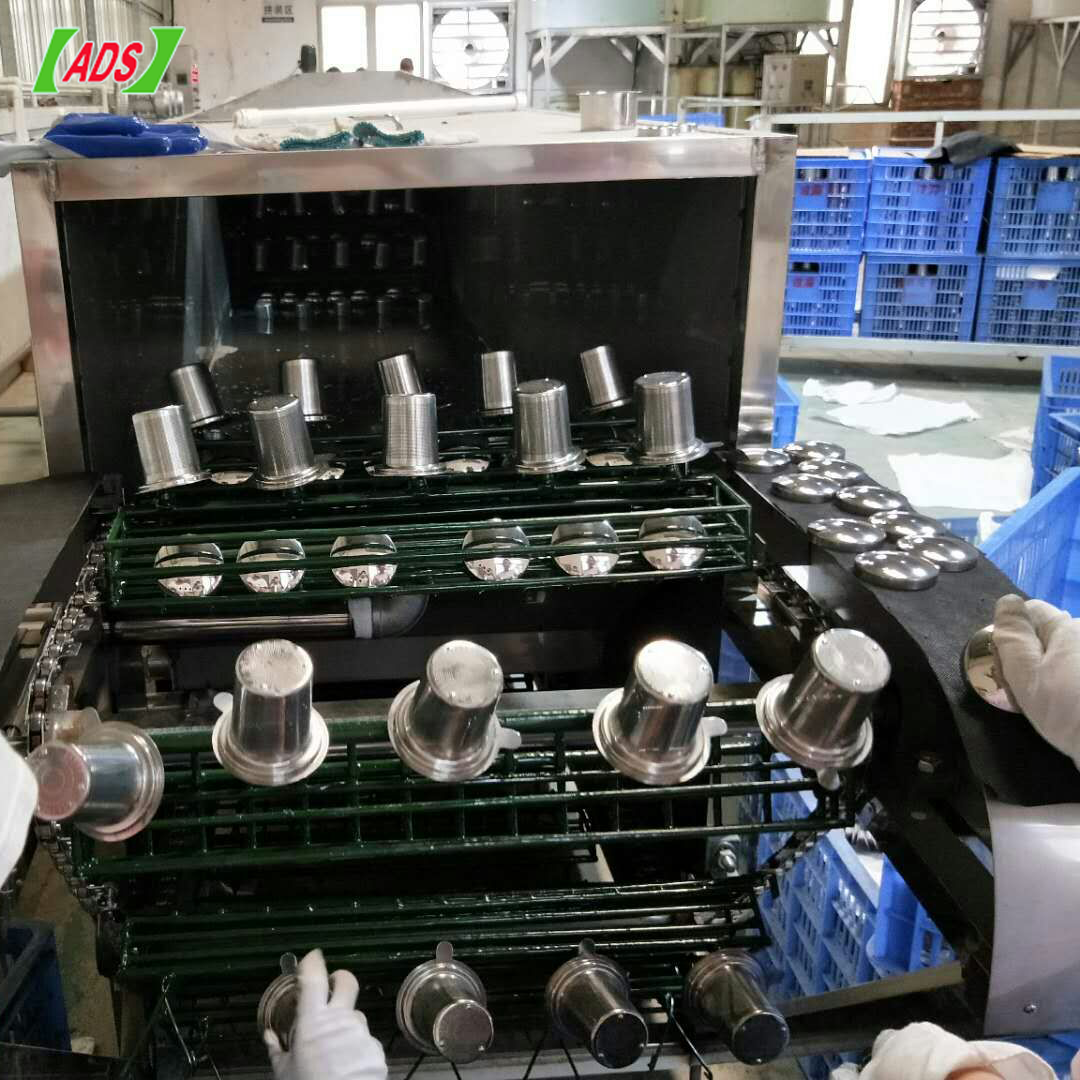
Ультразвуковая ванна для чистки инструментов — не просто оборудование. Это технологический фильтр, через который проходит вся готовность детали к следующему этапу: сборке, покрытию, контролю или эксплуатации. Мы видели, как на одном автокомпонентном заводе замена ручной промывки на ультразвуковую ванну с частотой 40 кГц и мощностью 120 Вт/л сократила время обработки одного комплекта калибровочных шаблонов с 22 до 3,5 минут — без потери адгезии последующего гальванического слоя.
Почему «просто ванна» не работает там, где нужна стабильная чистота
Многие заказчики начинают с запроса «стандартной ультразвуковой ванны для чистки инструментов». Но уже на первом тесте выясняется: деталь из нержавеющей стали с остатками клея от защитной плёнки не очищается при 28 кГц — требуется точная настройка частоты и режима импульсной подачи энергии. Или — в гальваническом цеху появляется белый налёт после сушки: причина не в воде, а в том, что ванна не оснащена системой дегазации и термостабилизации рабочей жидкости. Ультразвук здесь — не «волшебная палочка», а управляемый физический процесс. Его эффективность зависит от трёх параметров: плотности энергии (Вт/л), распределения кавитационного поля и совместимости моющей среды с материалом и загрязнением.
Что проверяем перед подбором — и почему это спасает от дорогостоящих ошибок
Мы всегда начинаем с анализа не технического задания, а реального образца. Берём ваш инструмент — например, фрезу с остатками эпоксидного клея и микрочастицами абразива — и проводим пробную очистку в лабораторных условиях. Фиксируем:
— глубину проникновения кавитации в резьбовые канавки (при стандартной ванне — до 1,2 мм, при модифицированной — до 4,7 мм);
— скорость удаления окислов без травления основного металла (SUS304 выдерживает до 180 секунд при 40 кГц и температуре 55 °C);
— стабильность акустического поля при заполнении на 30 % и 90 % объёма (разброс не более ±5 % — иначе возникают «мертвые зоны»).
Только так мы исключаем типичные провалы: перегрев трансдюсеров при длительной работе, преждевременный выход из строя пьезокерамики из-за несоответствия импеданса, или неконтролируемое пенообразование при использовании углеводородных растворителей.
Как устроена ванна, которая работает — а не просто стоит в цехе
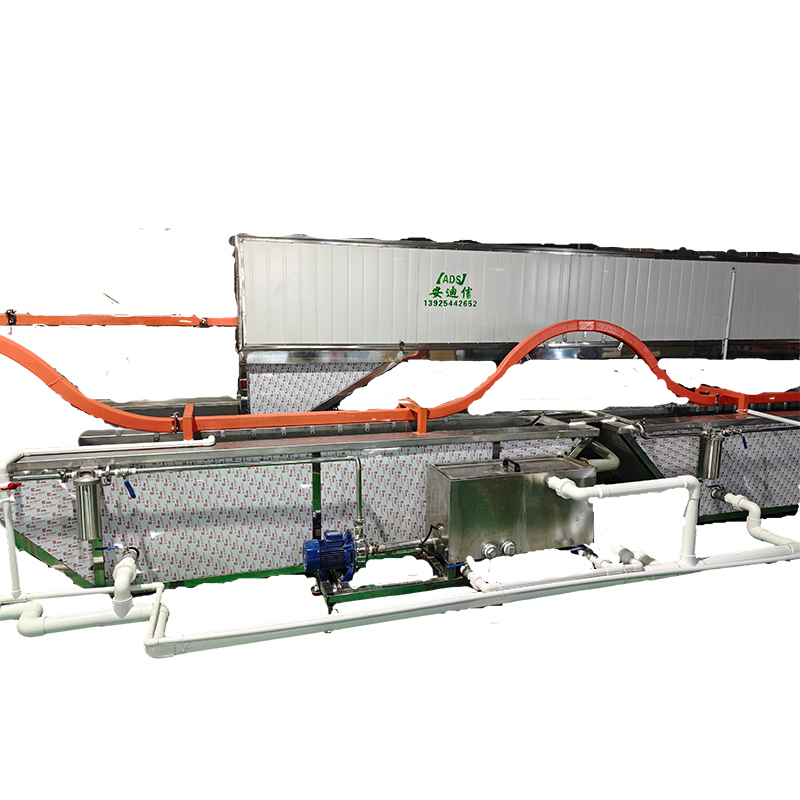
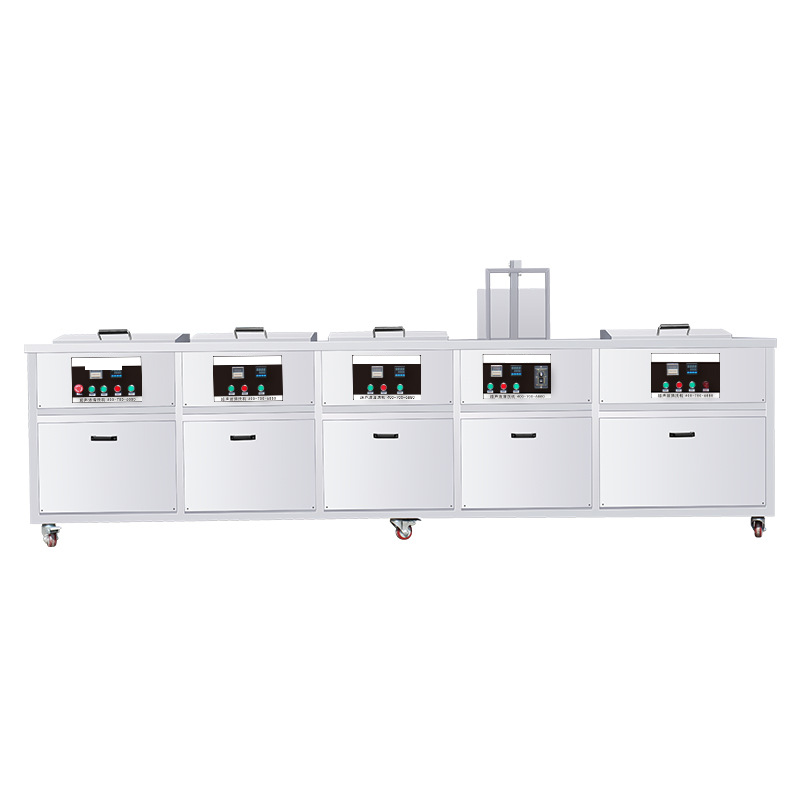
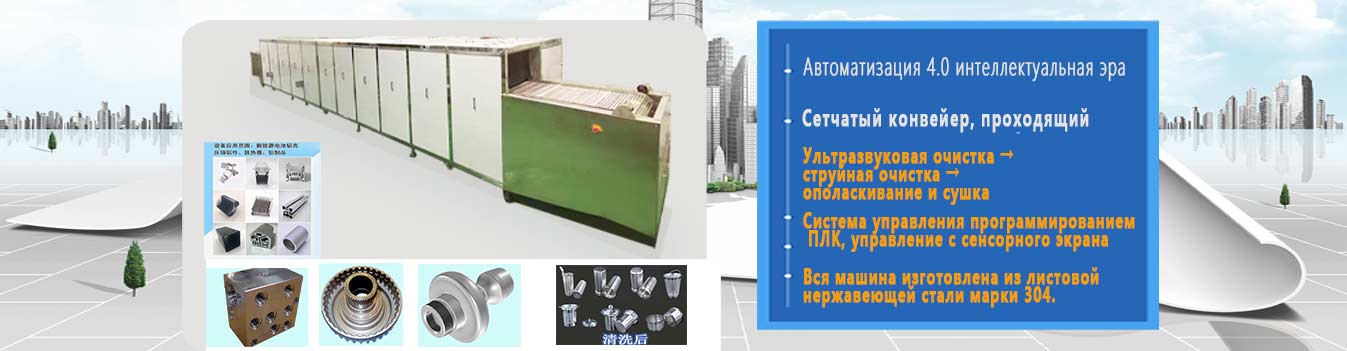
Надёжная ультразвуковая ванна для чистки инструментов — это не ёмкость с генератором. Это сбалансированная система:
— Рабочая камера из нержавеющей стали марки SUS316L с толщиной стенки 3 мм — против коррозии от агрессивных сред;
— Погружные преобразователи с усиленной диафрагмой 2,5 мм и герметизацией по технологии IP68 — без «отслаивания» при циклических нагрузках;
— Генератор с цифровым ПЛК, поддерживающий 4 предустановленных режима и возможность ручной коррекции частоты в диапазоне 25–120 кГц;
— Система охлаждения — принудительная вентиляция + термодатчики в каждом модуле, отключающие подачу энергии при превышении 65 °C.
На практике это значит: одна ванна служит 8 лет без замены преобразователей, а цикл очистки повторяется с точностью ±0,8 секунды — критично при интеграции в автоматизированные линии.
Выбор — это не компромисс между ценой и качеством. Это выбор между затратами и потерями
Дешёвая ванна может стоить на 35 % меньше. Но её срок службы — 14 месяцев, а простои на ремонт — в среднем 17 часов в месяц. Стоимость простоев, брака и ручной доводки превышает разницу в цене уже к концу второго квартала. Компания «Оборудование для ультразвуковой очистки Фошань Аньдисинь» делает ставку на другое: 20 лет опыта позволяют точно рассчитать ресурс, 11 патентов защищают решения от копирования, а 50 инженеров — от ошибок проектирования. Каждая ультразвуковая ванна для чистки инструментов проходит 7 этапов контроля, включая 4-часовое испытание под нагрузкой. Результат — оборудование, которое не требует «приручения», а сразу встраивается в производственный цикл. Подробнее — на сайте компании.