Инструкция по эксплуатации ультразвуковой ванны: настройка и применение в 2026
2026-09-25
- Подготовка рабочей среды и выбор моющего средства
- Правильная загрузка деталей и размещение в ванне
- Настройка параметров работы: время, мощность и температура
- Техническое обслуживание и продление срока службы оборудования
- Решение распространенных проблем и диагностика неисправностей
- Выбор оборудования под задачи производства
- Безопасность труда и экологические аспекты
Подготовка рабочей среды и выбор моющего средства
Эффективность ультразвуковой очистки напрямую зависит не только от мощности генератора, но и от физико-химических свойств рабочей жидкости. Инструкция по эксплуатации ультразвуковой ванны всегда начинается с этапа подготовки раствора, так как использование неподходящей среды может свести на нет преимущества кавитационного воздействия или даже повредить оборудование.
Вода является наиболее распространенной основой для моющих растворов, однако чистая дистиллированная вода обладает низким коэффициентом поверхностного натяжения и недостаточной смачиваемостью для удаления сложных загрязнений, таких как масла, консистентные смазки или полимерные пленки. Для повышения эффективности в воду добавляют специальные щелочные или нейтральные моющие средства. Выбор конкретного реагента определяется материалом очищаемых деталей и типом загрязнения. Например, для алюминиевых сплавов требуются строго нейтральные или слабощелочные составы, чтобы избежать коррозии поверхности, тогда как для нержавеющей стали допустимо использование более агрессивных сред.
Температура раствора играет критическую роль в процессе очистки. Повышение температуры снижает вязкость жидкости и поверхностное натяжение, что облегчает проникновение ультразвуковых волн и усиливает кавитацию. Однако для каждого типа загрязнителя существует оптимальный температурный диапазон. Превышение этого порога может привести к испарению активных компонентов моющего средства или повреждению чувствительных деталей. В промышленных установках, таких как разрабатываемые ООО «Компания по оборудованию для ультразвуковой очистки Фошань Аньдисинь», системы нагрева интегрированы с блоками управления, позволяющими точно задавать и поддерживать необходимую температуру. Это особенно важно при работе с углеводородными очистителями или специализированными растворителями, где температурный режим влияет на безопасность процесса.
Дегазация жидкости — еще один важный этап, часто упускаемый из виду операторами. Перед началом интенсивной очистки рекомендуется провести цикл дегазации: включение ультразвука на несколько минут без загрузки деталей. Это позволяет удалить растворенный воздух из жидкости, который иначе будет поглощать часть ультразвуковой энергии, снижая эффективность кавитации. Наличие пузырьков воздуха в свеженалитом растворе создает акустический барьер, мешающий формированию полноценных кавитационных пузырьков у поверхности детали.
Правильная загрузка деталей и размещение в ванне
Одной из самых частых ошибок при эксплуатации ультразвукового оборудования является неправильное размещение изделий в рабочей камере. Ультразвуковые волны распространяются в жидкости неравномерно, образуя зоны максимального и минимального давления (пучности и узлы стоячей волны). Чтобы обеспечить равномерную очистку всех поверхностей, необходимо соблюдать ряд технических правил загрузки.
Категорически запрещается класть детали непосредственно на дно ультразвуковой ванны. Дно резервуара обычно представляет собой мембрану, к которой крепятся пьезоэлектрические преобразователи, или является частью конструкции, передающей колебания. Контакт металла с металлом в точке максимальной вибрации приводит к нескольким негативным последствиям: во-первых, гасится энергия колебаний, что снижает эффективность очистки; во-вторых, возникает риск повреждения самого дна ванны или прогорания излучающей поверхности из-за локального перегрева и эрозии; в-третьих, детали могут получить механические повреждения от вибрационного трения.
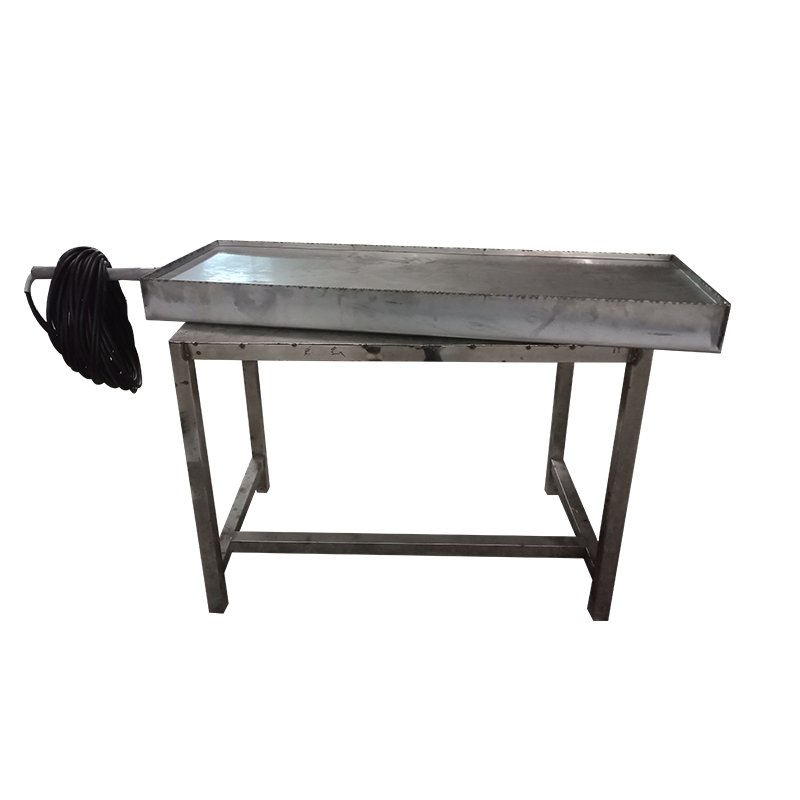
Для правильного размещения следует использовать специальные корзины, подставки или крючки, изготовленные из материалов, стойких к воздействию моющего средства и ультразвука. Оптимальными материалами считаются нержавеющая сталь марок SUS304 или SUS316L, а также термостойкие пластики. Компания ООО «Компания по оборудованию для ультразвуковой очистки Фошань Аньдисинь» в своих решениях, включая промышленные погружные ультразвуковые преобразователи с усиленной диафрагмой толщиной 2,5 мм, рассчитывает нагрузку и распределение поля с учетом использования таких вспомогательных средств. Использование сетчатых контейнеров обеспечивает свободную циркуляцию жидкости вокруг каждой детали, предотвращая образование «теневых зон», куда не проникают кавитационные пузырьки.
При загрузке важно избегать перекрытия деталей друг другом. Если изделия имеют сложную геометрию с глухими отверстиями или внутренними полостями, их необходимо ориентировать таким образом, чтобы воздух мог свободно выходить из этих полостей, а раствор — заполнять их. Застрявшие воздушные пробки блокируют доступ ультразвука к внутренним поверхностям. Для компонентов с глубокими отверстиями, таких как автомобильные детали или литые алюминиевые части, эффективны методы пневматического подъема или специальной генерации пузырьков, которые применяются в специализированных машинах компании. В стандартных ваннах аналогичный эффект достигается периодическим изменением угла наклона деталей или использованием корзин с регулируемой геометрией.
Также следует учитывать вес загрузки. Перегрузка ванны сверх расчетной емкости приводит к затуханию ультразвуковых колебаний. Хотя современные генераторы обладают системами автоматической подстройки частоты, физическое ограничение мощности остается фактором, влияющим на качество очистки. Рекомендуется распределять детали равномерно по объему жидкости, избегая скопления в одном секторе ванны.
Настройка параметров работы: время, мощность и температура
Современное промышленное оборудование для ультразвуковой очистки оснащено гибкими системами управления, позволяющими адаптировать процесс под конкретные задачи. Понимание взаимосвязи между временем обработки, мощностью ультразвука и температурой является ключом к достижению идеального результата без повреждения изделий.
Мощность ультразвука. Регулировка мощности необходима для балансировки между скоростью очистки и безопасностью детали. Высокая интенсивность кавитации эффективна для удаления стойких загрязнений, таких как абразивные пасты, окалина или затвердевшие смазки, с прочных металлических поверхностей. Однако для хрупких изделий, деталей с полированной поверхностью или электронных компонентов высокая мощность может вызвать кавитационную эрозию — микроскопические разрушения поверхности металла. В оборудовании, поставляемом ООО «Компания по оборудованию для ультразвуковой очистки Фошань Аньдисинь», предусмотрены возможности настройки интенсивности излучения. Для деликатных задач рекомендуется начинать с низкой или средней мощности, постепенно увеличивая её при необходимости. Важно помнить, что увеличение мощности не всегда линейно улучшает очистку; существует предел, после которого избыточная энергия начинает рассеиваться в тепло, не усиливая кавитацию.
Время обработки. Длительность цикла зависит от степени загрязнения и выбранного режима мощности. Типичный цикл очистки составляет от 3 до 10 минут. Слишком короткое воздействие может не удалить все загрязнения, особенно из микропор и резьбовых соединений. Слишком длительное пребывание в активной зоне ультразвука может привести к потускнению поверхностей, изменению размеров прецизионных деталей из-за эрозии или перегреву. Опыт показывает, что если загрязнение не удаляется за 15–20 минут, проблема кроется не во времени, а в неправильном выборе моющего средства, температуры или частоты. В таких случаях требуется пересмотр технологии, а не простое увеличение времени экспозиции. Автоматизированные конвейерные линии, разрабатываемые компанией, позволяют точно дозировать время нахождения детали в каждой зоне очистки, обеспечивая стабильное качество при серийном производстве.
Частота ультразвука. Хотя многие стандартные ванны работают на фиксированной частоте (чаще всего 40 кГц), понимание влияния этого параметра важно при выборе оборудования. Низкие частоты (20–28 кГц) создают крупные кавитационные пузырьки с высокой энергией схлопывания, что идеально для грубой очистки крупных деталей и удаления сильных загрязнений. Высокие частоты (80–120 кГц и выше) генерируют мелкие пузырьки, которые способны проникать в микроскопические поры и очищать сложные геометрические формы, не повреждая поверхность. Для универсальных задач в машиностроении и автопроме частота 40 кГц является компромиссным решением. При заказе нестандартных линий специалисты компании помогают подобрать частотный диапазон, исходя из специфики деталей, будь то гальванические производства или очистка листового металла.
Техническое обслуживание и продление срока службы оборудования
Регулярное техническое обслуживание ультразвуковой ванны — это не просто рекомендация, а необходимое условие для сохранения ее эксплуатационных характеристик и предотвращения дорогостоящих поломок. Индустриальное оборудование работает в агрессивных средах, подвергается тепловым и механическим нагрузкам, поэтому системный уход за ним обязателен.
Контроль уровня жидкости. Работа ультразвуковой ванны при низком уровне жидкости категорически запрещена. Излучатели (пьезокерамические преобразователи), закрепленные на дне или стенках, нуждаются в жидкости для отвода тепла и передачи энергии. Отсутствие достаточного слоя раствора приводит к перегреву преобразователей, их деградации и eventualному выходу из строя. Кроме того, включение оборудования без жидкости может вызвать повреждение генератора из-за отсутствия акустической нагрузки. Операторы должны ежедневно проверять уровень раствора перед запуском и доливать его до отметки, указанной в инструкции производителя.
Замена рабочего раствора. По мере использования моющий раствор насыщается удаленными загрязнениями: маслом, частицами металла, грязью. Насыщенный раствор теряет свою моющую способность и может повторно осаждавать загрязнения на деталях. Кроме того, наличие взвешенных частиц в жидкости экранирует ультразвук. Частота замены раствора зависит от интенсивности использования и степени загрязнения деталей. Визуальный контроль помутнения жидкости и снижение эффективности очистки являются сигналами к замене. В четырехрезервуарных установках с системой рекуперации, применяемых в гальванических производствах, этот процесс автоматизирован и включает фильтрацию и восстановление растворителей, что значительно увеличивает ресурс рабочих сред.
Очистка самой ванны. Парадоксально, но ультразвуковая ванна также нуждается в очистке. На дне и стенках резервуара со временем накапливается осадок из грязи и продуктов коррозии. Этот слой действует как изолятор, препятствуя передаче ультразвуковых волн в раствор. Регулярная сливка остатков, промывка резервуара чистой водой и удаление твердого осадка мягкими средствами обязательны. Нельзя использовать абразивные материалы или жесткие металлические щетки для чистки внутренней поверхности ванны, особенно если она выполнена из нержавеющей стали, так как это может повредить защитный оксидный слой и снизить коррозионную стойкость.
Проверка электрических соединений и вентиляции. Ультразвуковые генераторы выделяют тепло. Необходимо убедиться, что вентиляционные отверстия блока управления не заблокированы и охлаждающие вентиляторы работают исправно. Перегрев электроники — одна из основных причин преждевременного выхода из строя промышленных установок. Также следует периодически проверять целостность кабелей питания и заземления. Учитывая, что оборудование работает в условиях повышенной влажности и наличия химически активных паров, контакты могут подвергаться окислению. В крупногабаритных и нестандартных изделиях, оснащенных программируемыми логическими контроллерами (ПЛК) и сенсорными панелями, диагностика состояния системы может проводиться через встроенные интерфейсы, что упрощает профилактическое обслуживание.
Решение распространенных проблем и диагностика неисправностей
Даже при соблюдении всех правил эксплуатации могут возникать ситуации, когда качество очистки снижается или оборудование ведет себя нестандартно. Умение диагностировать основные проблемы позволяет оперативно реагировать и минимизировать простои производства.
Слабая очистка или отсутствие видимого эффекта. Если детали остаются грязными, причины могут быть следующими:
- Неправильный выбор моющего средства: средство не соответствует типу загрязнения (например, попытка удалить масло водным раствором без эмульгатора).
- Низкая температура раствора: многие процессы требуют нагрева до 50–70 °C для активации химических компонентов.
- Отсутствие дегазации: свежезалитая холодная вода содержит много воздуха, который глушит ультразвук.
- Перегрузка ванны: слишком большое количество деталей экранирует излучение.
- Износ преобразователей: со временем пьезокерамика может деградировать, что требует замены излучающих элементов.
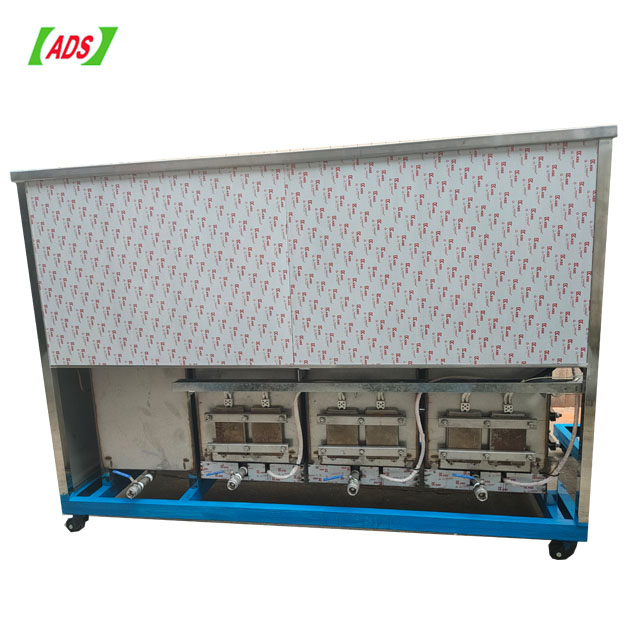
Шум и вибрация корпуса. Ультразвуковая ванна должна издавать характерный высокочастотный звук («шипение» или «жужжание»). Если появляется громкий стук, лязг или низкочастотный гул, это может свидетельствовать о механическом ослаблении креплений преобразователей, попадании посторонних предметов на дно или резонансе корпуса. В таких случаях необходимо немедленно остановить оборудование и проверить целостность конструкции. В оборудовании ООО «Компания по оборудованию для ультразвуковой очистки Фошань Аньдисинь» применяется усиленная диафрагма из нержавеющей стали толщиной 2,5 мм и надежное крепление излучателей, что минимизирует риски механических повреждений, но внешний монтаж также должен быть выполнен грамотно.
Неравномерная очистка. Если одни детали очищаются хорошо, а другие, находящиеся в той же партии, остаются грязными, проблема часто заключается в расположении «мертвых зон» или экранировании. Решение состоит в изменении способа укладки деталей, использовании вращающихся корзин или изменении уровня жидкости. Также возможно нарушение синхронизации работы нескольких генераторов в больших ваннах, что требует настройки фазировки специалистами сервисной службы.
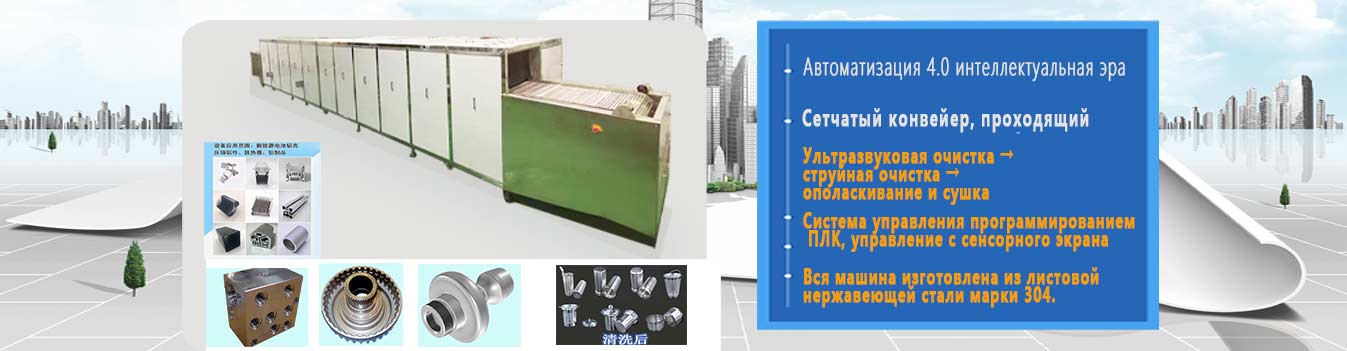
Коррозия деталей после очистки. Появление ржавчины или окислов сразу после процедуры указывает на недостаточную нейтрализацию моющего средства или использование воды с высоким содержанием солей. После ультразвуковой очистки детали необходимо тщательно прополаскивать в чистой воде, а затем сушить. В автоматизированных линиях этот этап включает многоступенчатую промывку и сушку горячим воздухом, что исключает появление пятен и коррозии.
Выбор оборудования под задачи производства
Инструкция по эксплуатации начинается еще до покупки оборудования — с правильного выбора модели, соответствующей технологическим задачам предприятия. Рынок предлагает широкий спектр решений: от компактных настольных ванн до сложных автоматизированных комплексов. Ошибка в выборе приводит либо к недостижению качества очистки, либо к неоправданно высоким эксплуатационным расходам.
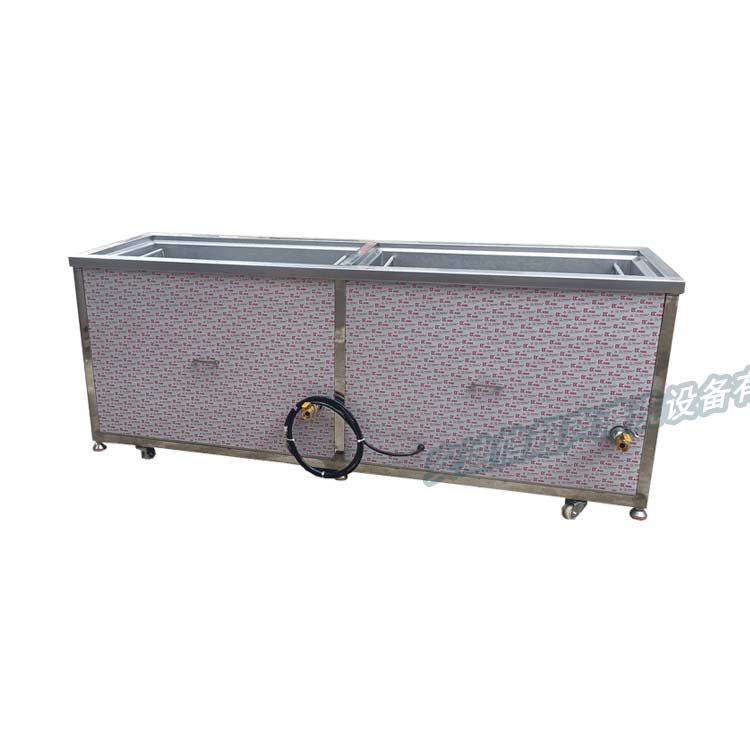
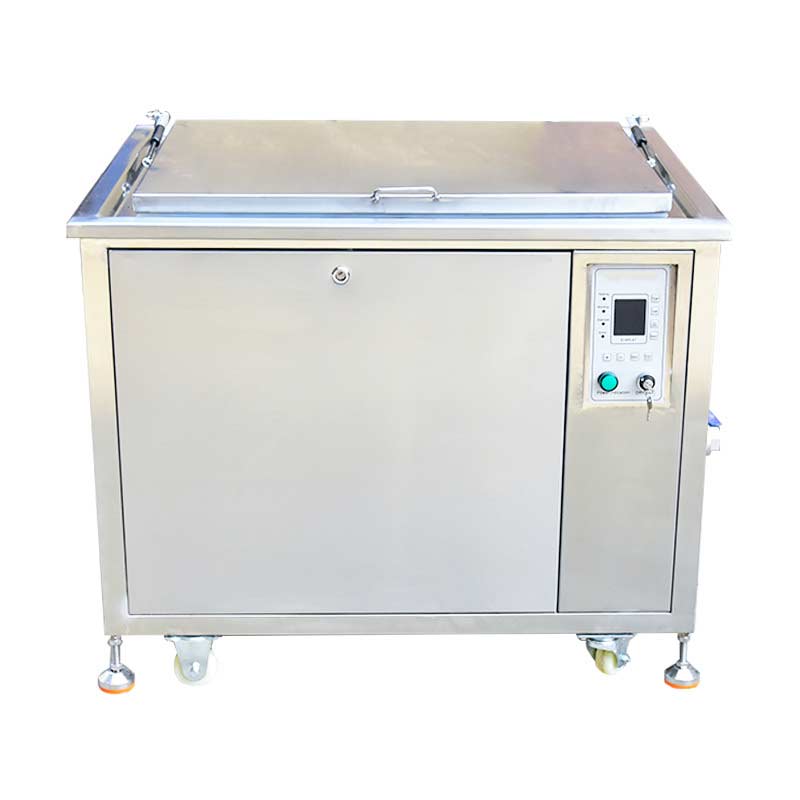
Для небольших мастерских и лабораторий подходят однобаковые ультразвуковые ванны стандартного исполнения. Они просты в управлении и обслуживании, позволяют эффективно очищать инструмент, мелкие детали из нержавеющей стали, удалять клей и защитные пленки. Однако для серийного производства такие установки становятся «бутылочным горлышком» из-за ручного труда и ограниченной производительности.
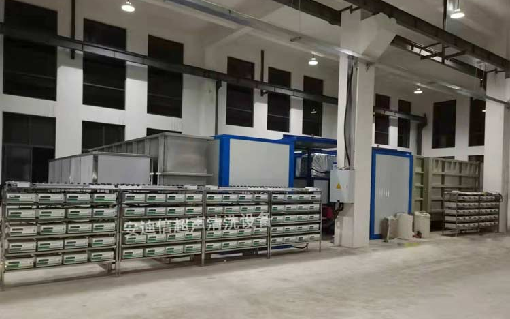
Предприятия машиностроения, автокомпонентные холдинги и гальванические цеха требуют более сложных решений. Здесь на первый план выходят полностью автоматизированные конвейерные линии. Например, для очистки листового металла перед нанесением покрытий эффективны линии с щеточным и губчатым конвейером, совмещающие механическое и ультразвуковое воздействие. Для гальванических производств, где критична экологичность и безопасность, оптимальным выбором являются четырехрезервуарные установки на основе трихлорэтилена с паровой очисткой и системой рекуперации растворителей. Такие системы обеспечивают высокую степень чистоты поверхности и минимизируют потери дорогостоящих химических реагентов.
ООО «Компания по оборудованию для ультразвуковой очистки Фошань Аньдисинь», имея 18-летний опыт и штат из 50 технических специалистов, специализируется на разработке как стандартных, так и нестандартных комплектных линий. Наличие 11 национальных патентов подтверждает способность компании решать сложные инженерные задачи, такие как очистка глубоких глухих отверстий в литых алюминиевых деталях или создание углеводородных очистителей с замкнутым циклом. При выборе оборудования важно учитывать не только текущие потребности, но и возможность масштабирования. Гибкая производственная система поставщика позволяет адаптировать оборудование под специфические требования заказчика, интегрируя ПЛК, сенсорные панели и промышленные компьютеры для полного контроля процесса.
Важным аспектом является материал исполнения рабочей камеры. Для большинства задач достаточно нержавеющей стали SUS304, но для агрессивных сред или требований повышенной чистоты (например, в авиастроении или медицине) рекомендуется использовать сталь SUS316L. Толщина диафрагмы также имеет значение: усиленные диафрагмы толщиной 2,5 мм, применяемые в промышленных погружных преобразователях, обеспечивают долговечность и стабильную передачу энергии даже при интенсивной нагрузке.
Безопасность труда и экологические аспекты
Работа с ультразвуковым оборудованием и химическими реагентами требует соблюдения строгих мер безопасности. Ультразвук сам по себе не опасен для оператора при условии нахождения вне жидкости, однако аэрозоли, образующиеся над поверхностью раствора, могут содержать вредные вещества. Поэтому все промышленные установки должны быть оснащены эффективными системами вытяжной вентиляции и крышками, подавляющими испарение и шум.
Использование углеводородных растворителей или трихлорэтилена требует особого внимания к пожарной безопасности и защите органов дыхания. Современные установки, такие как однобаковые углеводородные очистители, проектируются с учетом экологических норм и включают системы конденсации паров и рекуперации, что снижает выбросы в атмосферу и защищает персонал. Переход на экологически безопасные рабочие среды является трендом 2026 года, обусловленным ужесточением законодательства и повышением ответственности бизнеса.
Персонал, обслуживающий ультразвуковые ванны, должен проходить регулярное обучение. Инструктаж должен включать не только технические аспекты управления оборудованием, но и правила обращения с химикатами, действия в аварийных ситуациях и порядок утилизации отработанных растворов. Компания-производитель предоставляет техническую поддержку на всех этапах, включая обучение персонала, что является критически важным фактором для безопасной и эффективной эксплуатации сложных промышленных линий.
Соблюдение этих рекомендаций позволяет максимизировать отдачу от инвестиций в ультразвуковое оборудование, обеспечить стабильно высокое качество продукции и продлить срок службы как самих деталей, так и очистительных установок. Технологичность современных решений, предлагаемых лидерами рынка, такими как ООО «Компания по оборудованию для ультразвуковой очистки Фошань Аньдисинь», делает процесс очистки предсказуемым, управляемым и экономически эффективным.