Ультразвуковая ванна с подогревом: характеристики, применение и выбор для производства
2026-09-26
- Роль нагрева в эффективности ультразвуковой очистки
- Ключевые технические характеристики оборудования
- Применение в различных отраслях промышленности
- Критерии выбора оборудования для производства
- Производственные возможности и контроль качества
- Эксплуатация и техническое обслуживание
- Часто задаваемые вопросы (FAQ)
- Заключение
Роль нагрева в эффективности ультразвуковой очистки
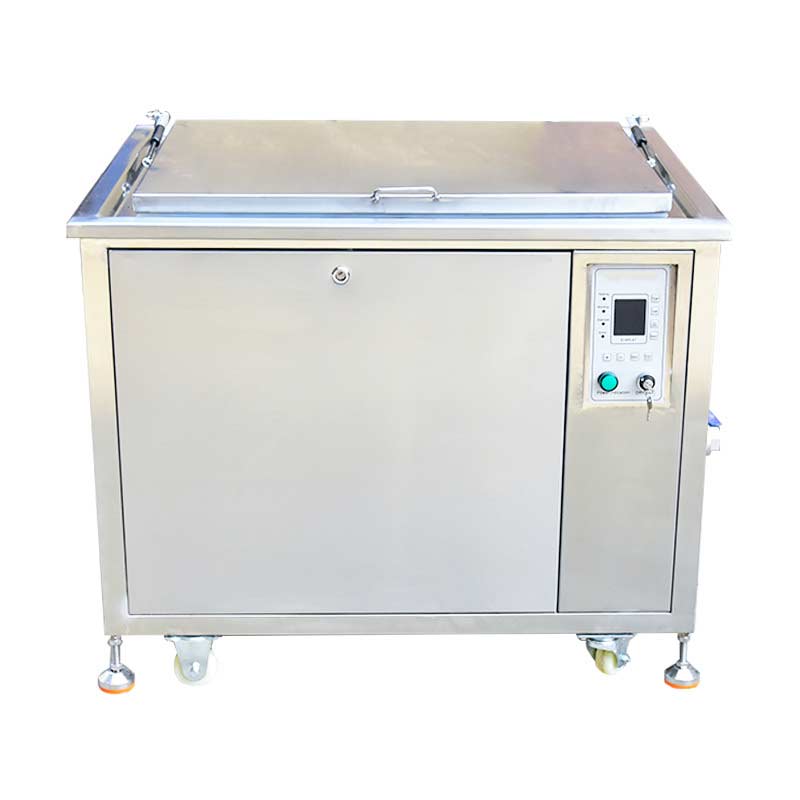
Ультразвуковая ванна с подогревом является стандартом для промышленных задач, где требуется удаление сложных загрязнений: технологических масел, полировальных паст, эмульсий, консервационных составов и продуктов коррозии. Базовый принцип ультразвуковой очистки основан на явлении кавитации — образовании и схлопывании микроскопических пузырьков в жидкости под действием высокочастотных звуковых волн. Энергия, выделяющаяся при схлопывании этих пузырьков, механически отрывает загрязнения от поверхности детали.
Однако эффективность этого процесса напрямую зависит от физико-химических свойств моющего раствора, которые, в свою очередь, определяются его температурой. Нагрев рабочей среды выполняет несколько критически важных функций, превращая ультразвуковую установку из простого промывочного бака в высокотехнологичный инструмент подготовки поверхности.
Во-первых, повышение температуры снижает вязкость моющего раствора. Менее вязкая жидкость легче проникает в глухие отверстия, резьбовые соединения и сложные геометрические формы деталей, обеспечивая равномерное распределение кавитационного поля по всей поверхности загрузки. Во-вторых, нагрев ускоряет химические реакции, если используются щелочные или кислотные моющие средства. Для большинства промышленных водных растворов оптимальная температура активации химических компонентов находится в диапазоне 50–60 °C. Без подогрева время экспозиции (цикла очистки) пришлось бы значительно увеличивать, что снизило бы общую производительность линии.
В-третьих, тепло способствует растворению жировых и маслянистых загрязнений. Жиры при комнатной температуре могут находиться в твердом или полутвердом состоянии, образуя пленку, устойчивую к механическому воздействию ультразвука. Нагрев переводит их в жидкую фазу, позволяя эмульгаторам в составе моющего средства эффективно связывать и удалять масло с поверхности металла.
Ключевые технические характеристики оборудования
При выборе ультразвукового оборудования для производства необходимо анализировать не только габариты ванны, но и конструктивные особенности системы генерации ультразвука и нагрева. Эти параметры определяют долговечность установки и стабильность качества очистки.
Материал корпуса и рабочей емкости
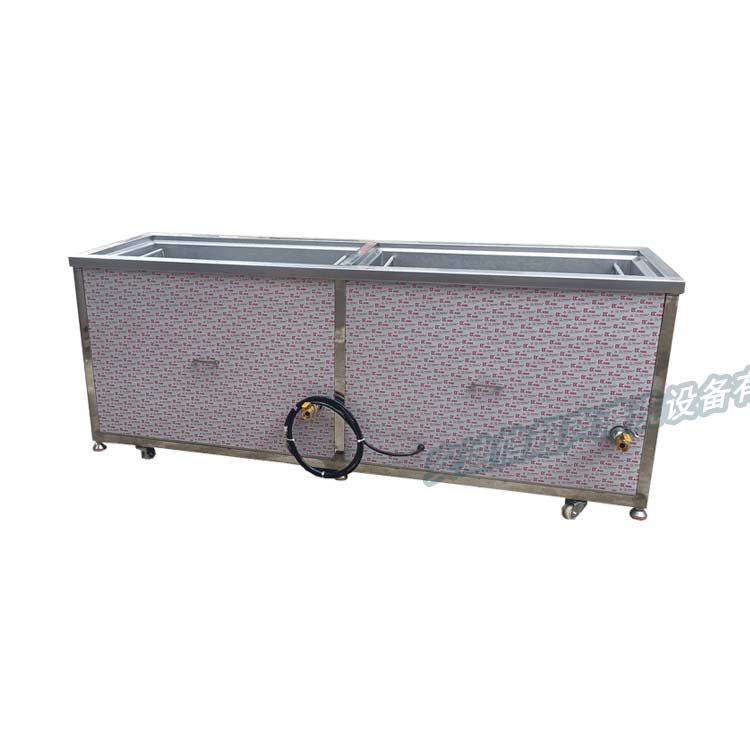
Рабочая емкость (бак) постоянно контактирует с агрессивными средами: нагретыми щелочными растворами, углеводородами или специальными растворителями. Поэтому материал изготовления имеет первостепенное значение. В промышленном сегменте стандартом является нержавеющая сталь. Качество стали определяет стойкость к коррозии и кавитационной эрозии.
Кавитационная эрозия — это процесс постепенного разрушения поверхности металла под воздействием миллионов микровзрывов пузырьков. Чтобы противостоять этому, толщина стенок и дна бака должна быть достаточной. Например, в производстве промышленных погружных ультразвуковых преобразователей и ванн компания ООО «Компания по оборудованию для ультразвуковой очистки Фошань Аньдисинь» использует усиленную диафрагму из нержавеющей стали марок SUS304 и SUS316L толщиной 2,5 мм. Марка SUS316L обладает повышенной коррозионной стойкостью благодаря добавлению молибдена, что делает её предпочтительной для работы с хлорсодержащими средами или в условиях высоких температур, тогда как SUS304 является надежным решением для большинства стандартных щелочных и водных растворов.
Система ультразвуковых генераторов и преобразователей
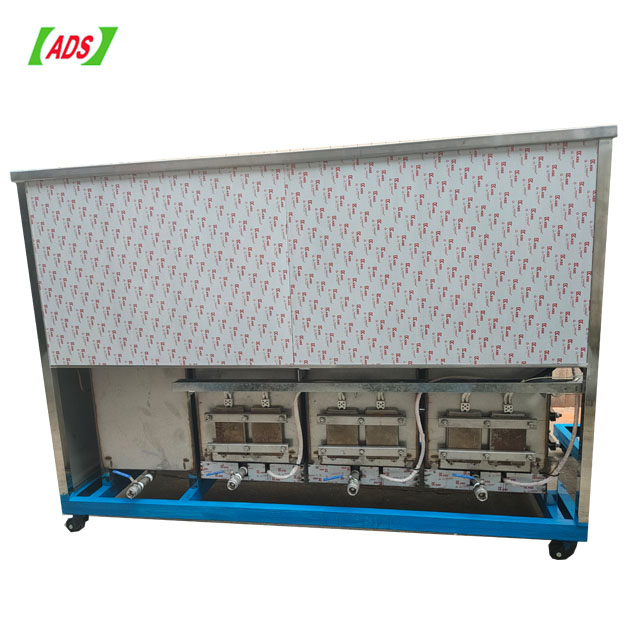
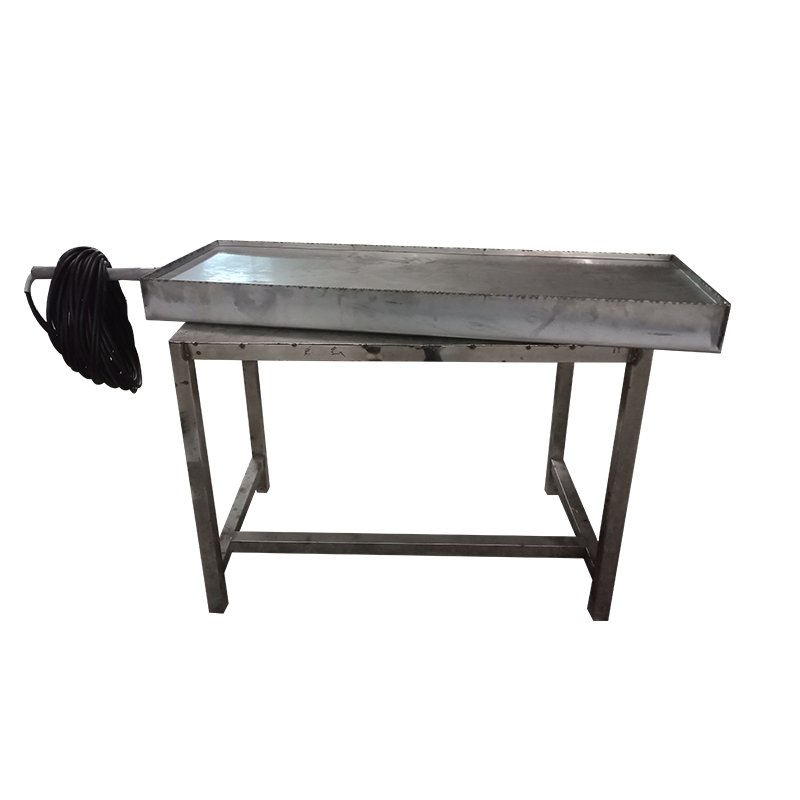
Сердцем любой установки является система генерации колебаний. Промышленные ванны оснащаются пьезоэлектрическими преобразователями, которые преобразуют электрическую энергию в механические колебания. Важным параметром является частота ультразвука:
- Низкие частоты (20–40 кГц): Характеризуются образованием крупных кавитационных пузырьков с высокой энергией схлопывания. Идеальны для удаления грубых загрязнений, окалины, ржавчины и обработки массивных металлических деталей (например, в автокомпонентных холдингах).
- Высокие частоты (80–120 кГц и выше): Создают более мелкие пузырьки, которые способны проникать в микропоры и очищать прецизионные детали без риска повреждения поверхности. Применяются в авиастроении и приборостроении.
Для обеспечения стабильной работы мощные системы должны управляться программируемыми логическими контроллерами (ПЛК), которые позволяют точно настраивать режимы работы, контролировать температуру и время цикла, исключая человеческий фактор.
Система подогрева и терморегуляции
Нагревательные элементы в промышленных ваннах обычно располагаются в межстенном пространстве или на дне бака, чтобы избежать прямого контакта с агрессивной средой и упростить обслуживание. Мощность нагревателей рассчитывается исходя из объема ванны и требуемой скорости выхода на рабочий режим. Наличие точной системы терморегуляции позволяет поддерживать заданную температуру с погрешностью в несколько градусов, что критично для воспроизводимости результатов очистки в серийном производстве.
Применение в различных отраслях промышленности
Ультразвуковые ванны с подогревом универсальны, однако конфигурация оборудования сильно варьируется в зависимости от специфики отрасли. Требования к чистоте поверхности в гальванике отличаются от требований в ремонте автомобильных двигателей.
Автомобилестроение и ремонт двигателей
Одной из самых сложных задач является очистка автомобильных компонентов и литых алюминиевых деталей, имеющих глубокие и глухие отверстия. Традиционные методы промывки часто не справляются с удалением стружки, абразивного порошка и застарелых масел из каналов блока цилиндров или головок блока. Специализированные машины для таких задач оснащаются функцией пневматического подъема и генерации пузырьков, что улучшает циркуляцию раствора в сложных полостях. Ультразвуковая ванна с одной ёмкостью позволяет проводить неразрушающую очистку деталей из нержавеющей стали и алюминия, эффективно удаляя клей, защитные плёнки и продукты коррозии без риска деформации тонкостенных элементов.
Гальванические производства
В гальванотехнике качество покрытия на 90% зависит от качества подготовки поверхности. Любые остатки масла или оксидной пленки приводят к отслоению покрытия или появлению дефектов. Для этой отрасли оптимальным решением являются четырёхрезервуарные ультразвуковые установки на основе трихлорэтилена с паровой очисткой и системой рекуперации растворителей. Такая конфигурация обеспечивает не только глубокую очистку, но и быструю сушку деталей за счет конденсации пара, а система рекуперации минимизирует расход дорогостоящих растворителей, делая процесс экономически эффективным и экологически безопасным.
Металлообработка и листовое производство
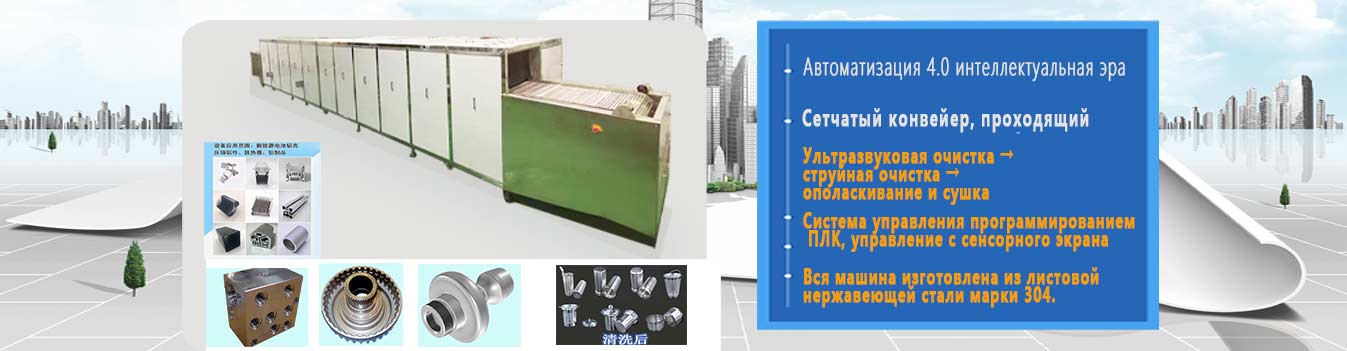
Перед нанесением покрытий или сваркой листовой металл должен быть идеально очищен от прокатной окалины и смазки. Для этих целей применяются полностью автоматизированные конвейерные линии для очистки и сушки листового металла с щеточным и губчатым конвейером. Интеграция ультразвуковых модулей в такие линии позволяет удалять загрязнения из микронеровностей поверхности листа, которые недоступны для механических щеток. Использование ПЛК и сенсорных панелей управления обеспечивает синхронизацию скорости конвейера с интенсивностью ультразвукового воздействия и температурой раствора.
Авиастроение и точное машиностроение
В авиационной отрасли предъявляются повышенные требования к отсутствию посторонних включений и остатков СОЖ (смазочно-охлаждающих жидкостей) на деталях гидравлических систем и топливной аппаратуры. Здесь применяются однобаковые углеводородные очистители с экологически безопасными рабочими средами. Углеводородные растворители в сочетании с ультразвуком обеспечивают высокую степень обезжиривания без риска коррозии, характерной для водных растворов, если не предусмотрена качественная сушка.
Критерии выбора оборудования для производства
Выбор ультразвуковой ванны — это инвестиционное решение, которое должно базироваться на техническом аудите производственных задач. Ошибки на этапе выбора модели ведут к простою оборудования или недостижению требуемого класса чистоты.
Определение типа загрязнений и материала деталей
Первый шаг — идентификация загрязнений. Для водорастворимых СОЖ подойдут стандартные водные растворы с подогревом до 50–60 °C. Для тяжелых масел, консистентных смазок или полимерных составов могут потребоваться специализированные щелочные концентраты или углеводородные растворители. Материал деталей также диктует выбор: для алюминия и мягких сплавов нельзя использовать слишком низкие частоты ультразвука или агрессивные щелочи без ингибиторов коррозии, так как это может привести к потемнению или эрозии поверхности.
Расчет объема ванны и геометрии загрузки
Объем ванны должен соответствовать габаритам самых крупных деталей и объему партии. Важно учитывать, что детали не должны лежать плотно друг на друге — это экранирует ультразвук. Необходимо предусмотреть использование корзинок или подвесов. Если детали имеют сложную форму с множеством внутренних полостей, стоит обратить внимание на оборудование с функцией вращения или перемещения деталей в зоне кавитации, что предотвращает образование «мертвых зон».
Степень автоматизации и интеграции
Для мелкосерийного производства или ремонтных мастерских достаточно настольных или напольных однобаковых установок с ручным управлением. Для крупносерийного производства, такого как выпуск автокомпонентов, необходимы полностью автоматизированные линии. Крупногабаритные и нестандартные изделия должны оснащаться программируемыми логическими контроллерами (ПЛК), сенсорными панелями управления и промышленными управляющими компьютерами. Это позволяет сохранять рецепты мойки для разных типов деталей, вести журнал работы и интегрировать ванну в общую систему управления цехом.
Энергоэффективность и экологичность
Современное оборудование должно отвечать требованиям энергосбережения. Наличие теплоизоляции бака снижает потери тепла и ускоряет выход на режим. Системы фильтрации и рекуперации (как в установках на основе трихлорэтилена) не только снижают эксплуатационные расходы, но и упрощают соблюдение экологических норм. При выборе поставщика следует уточнять наличие собственных разработок в области энергосбережения и экологии. Например, наличие патентов на собственные разработки в области ультразвуковых систем очистки свидетельствует о том, что производитель не просто собирает оборудование из готовых компонентов, а занимается инженерной оптимизацией процессов.
Производственные возможности и контроль качества
Надежность промышленного оборудования определяется не только заявленными характеристиками, но и качеством исполнения, которое невозможно обеспечить без строгого контроля на всех этапах производства. Рынок насыщен предложениями, однако лишь немногие производители обладают полным циклом проектирования и изготовления.
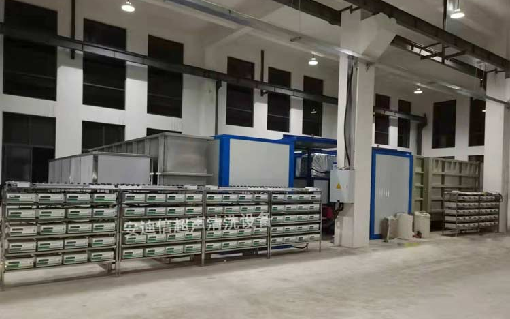
ООО «Компания по оборудованию для ультразвуковой очистки Фошань Аньдисинь», являясь российским юридическим лицом и официальным подразделением китайского производственного предприятия, демонстрирует подход, ориентированный на долгосрочное сотрудничество. Компания действует в отрасли уже 18 лет, накопив значительный практический опыт в разработке решений для сложных задач очистки. Штат из 50 технических специалистов, включая инженеров-конструкторов, технологов и специалистов по автоматизации, позволяет реализовывать как типовые, так и полностью нестандартные решения.
Ключевым преимуществом является наличие собственной инженерной базы: за годы деятельности предприятие получило 11 национальных патентов на собственные разработки. Это подтверждает способность компании решать нетривиальные задачи, такие как создание специализированных машин для очистки глубоких отверстий или автоматизированных конвейерных линий.
Каждое изделие проходит многоуровневый контроль качества на всех этапах — от входного контроля комплектующих до финальных испытаний в режиме нагрузки. Такой подход гарантирует, что ультразвуковая ванна с подогревом будет работать стабильно на протяжении всего срока эксплуатации, а заявленные параметры мощности и температуры будут соответствовать реальным показателям. Все индикаторы и интерфейсы соответствуют действующим отраслевым стандартам, что облегчает интеграцию оборудования в существующие производственные линии.
Эксплуатация и техническое обслуживание
Даже самое совершенное оборудование требует правильного обслуживания. Срок службы ультразвуковой ванны и эффективность очистки напрямую зависят от соблюдения регламента эксплуатации.
Дегазация раствора
Перед началом работы раствор необходимо дегазировать — удалить из него растворенный воздух. Воздух поглощает энергию ультразвука, снижая эффективность кавитации. Процедура дегазации обычно занимает 10–20 минут при рабочей температуре. Многие современные установки с ПЛК имеют автоматический режим дегазации.
Контроль уровня и состояния раствора
Работа нагревателей и ультразвуковых преобразователей без жидкости или при низком уровне недопустима и приводит к мгновенному выходу оборудования из строя. Необходимо регулярно проверять уровень раствора и его концентрацию. Загрязненный раствор теряет свои моющие свойства и может стать источником вторичного загрязнения деталей. Рекомендуется использовать системы фильтрации для удаления механических частиц.
Защита от кавитационной эрозии
Со временем дно бака может подвергаться эрозии. Использование нержавеющих сталей марок SUS304 и SUS316L толщиной не менее 2,5 мм значительно замедляет этот процесс. Тем не менее, рекомендуется периодически осматривать рабочую емкость на предмет появления питтингов или трещин. Также следует избегать установки деталей непосредственно на дно ванны — всегда используйте подставки или корзины, чтобы не блокировать распространение ультразвуковых волн и не повредить излучатели.
Часто задаваемые вопросы (FAQ)
Можно ли использовать обычную воду в качестве моющей среды?
Использование чистой воды неэффективно для удаления масел и жиров. Вода имеет высокое поверхностное натяжение, что затрудняет смачивание поверхности. Для эффективной очистки необходимо добавление специальных моющих средств (щелочных, нейтральных или кислотных), которые снижают поверхностное натяжение и эмульгируют загрязнения. Выбор средства зависит от материала детали и типа загрязнения.
Почему важна толщина стенок бака?
Тонкие стенки (менее 1,5–2 мм) быстро подвергаются кавитационной эрозии — выкрашиванию металла из-за постоянного микровоздействия ультразвука. Это приводит к протечкам и выходу ванны из строя. Промышленные стандарты предполагают использование стали толщиной от 2,5 мм, особенно в зонах максимальной кавитации (дно и нижняя часть стенок).
Как выбрать мощность ультразвука?
Мощность подбирается исходя из объема ванны и сложности загрязнений. Среднее значение для промышленных водных растворов составляет 20–40 Вт на литр объема. Для легких загрязнений мощность можно снизить, для удаления въевшейся окалины или полировальной пасты — увеличить. Однако чрезмерная мощность может повредить хрупкие детали.
В чем разница между OEM и стандартным оборудованием?
Стандартное оборудование подходит для типовых задач. Если ваше производство имеет специфические требования (особая геометрия деталей, необходимость интеграции в существующую линию, использование особых растворителей), требуется нестандартное решение. Компания, работающая по моделям OEM и ODM, способна адаптировать конструкцию ванны, систему управления и материалы под ваши индивидуальные технические задания, гарантируя точное соответствие производственным нуждам.
Заключение
Ультразвуковая ванна с подогревом — это не просто моечное оборудование, а ключевой элемент обеспечения качества продукции в современном производстве. Правильный выбор параметров нагрева, частоты ультразвука и материалов конструкции позволяет достичь идеальной чистоты поверхности, необходимой для последующих операций: нанесения покрытий, сварки, сборки или контроля качества.
При закупке оборудования приоритетом должна быть не только начальная стоимость, но и надежность производителя, наличие инженерной поддержки и возможность адаптации оборудования под растущие потребности предприятия. Сотрудничество с компаниями, обладающими собственными патентами, штатом квалифицированных инженеров и опытом реализации сложных проектов, таких как ООО «Компания по оборудованию для ультразвуковой очистки Фошань Аньдисинь», минимизирует риски и обеспечивает долгосрочную эффективность инвестиций в производственную инфраструктуру.
Для подбора оптимальной конфигурации оборудования рекомендуется предоставить производителю образцы деталей, описание загрязнений и требования к конечной чистоте. Это позволит провести тестовые испытания и подобрать режимы, обеспечивающие максимальную эффективность при минимальных эксплуатационных затратах.