Ультразвуковая ванна для чистки инструментов: выбор и характеристики 2026
2026-09-25
- Принцип работы и эффективность ультразвуковой очистки инструментов
- Ключевые технические характеристики при выборе оборудования
- Системы нагрева и фильтрации: влияние на качество очистки
- Автоматизация и управление процессом очистки
- Типы загрязнений и выбор моющей среды
- Критерии оценки надежности поставщика оборудования
- Эксплуатация и техническое обслуживание
- Заключение: комплексный подход к выбору
Принцип работы и эффективность ультразвуковой очистки инструментов
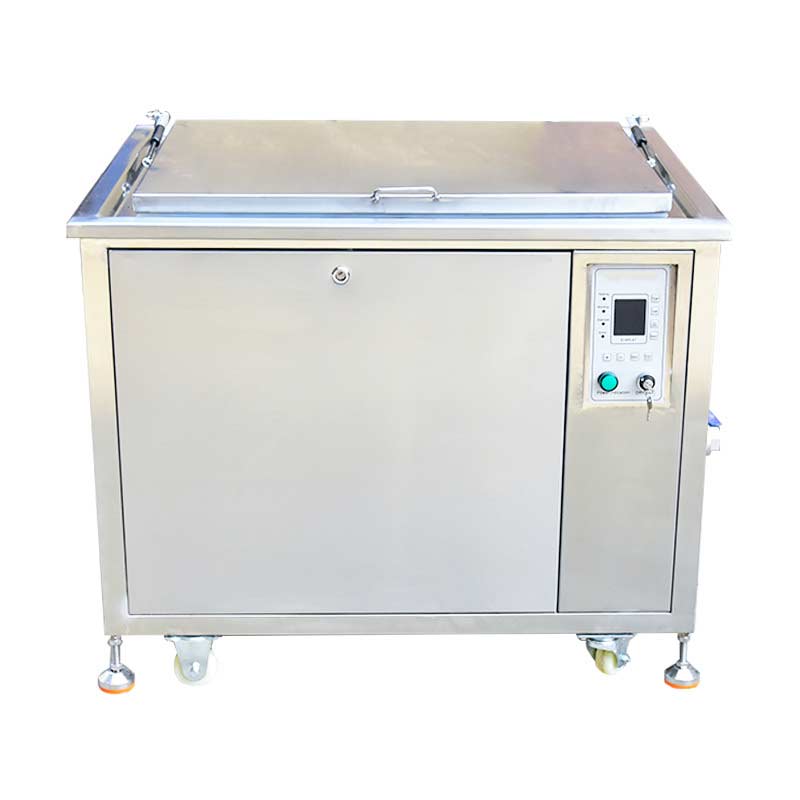
Ультразвуковая ванна для чистки инструментов представляет собой технологическое решение, основанное на явлении акустической кавитации. В отличие от традиционных методов мойки, где удаление загрязнений происходит за счет механического трения или химического растворения поверхностного слоя, ультразвук воздействует на микроуровне. Генератор преобразует электрическую энергию в высокочастотные механические колебания, которые передаются через жидкую среду (моющий раствор) на очищаемые объекты.
Ключевым фактором эффективности является образование миллионов микроскопических пузырьков в толще раствора. При схлопывании этих пузырьков возникает локальное гидродинамическое давление и ударные волны, способные проникать в глухие отверстия, резьбовые соединения, внутренние каналы и сложные геометрические формы режущего и измерительного инструмента. Именно эта способность обеспечивает высокую степень очистки там, где ручная обработка или проточная мойка не дают результата.
Для промышленных предприятий, таких как машиностроительные заводы, сервисные центры и производства точных компонентов, качество подготовки инструмента напрямую влияет на срок его службы и точность выполняемых операций. Остатки СОЖ (смазочно-охлаждающих жидкостей), абразивной пыли, металлической стружки или полимерных покрытий могут привести к преждевременному износу оборудования и браку продукции. Ультразвуковая обработка позволяет удалить эти загрязнения без повреждения рабочей поверхности инструмента, сохраняя его геометрию и режущие свойства.
Ключевые технические характеристики при выборе оборудования
При формировании технического задания на закупку ультразвукового оборудования необходимо учитывать ряд параметров, определяющих производительность и долговечность установки. Отсутствие единого стандарта для всех типов инструментов требует индивидуального подхода к выбору характеристик ванны.
Частота ультразвука и тип загрязнений
Частота генерируемых колебаний измеряется в килогерцах (кГц) и определяет характер кавитационного воздействия:
- Низкие частоты (20–40 кГц): Характеризуются образованием крупных кавитационных пузырьков с высокой энергией схлопывания. Такой режим оптимален для удаления тяжелых масляных отложений, плотной стружки, окалины и грубых загрязнений с прочных металлических инструментов (сверла большого диаметра, фрезы, токарные ножи).
- Высокие частоты (80–120 кГц и выше): Генерируют более мелкие пузырьки, которые проникают в микротрещины и узкие зазоры. Этот диапазон рекомендуется для очистки прецизионного инструмента, калибров, медицинских инструментов и деталей со сложной поверхностной структурой, где важно избежать эрозии материала.
Выбор частоты должен базироваться на материале инструмента и природе загрязнений. Для универсальных задач на производстве часто используются установки с рабочей частотой 40 кГц, обеспечивающие баланс между интенсивностью очистки и безопасностью для обрабатываемых поверхностей.
Мощность генератора и плотность мощности
Общая мощность ультразвуковых излучателей (преобразователей) измеряется в ваттах (Вт). Однако более важным показателем является удельная мощность, приходящаяся на единицу объема раствора или площади дна ванны. Недостаточная мощность приведет к тому, что кавитация будет слабой и неравномерной, особенно при полной загрузке корзины инструментами. Избыточная мощность без должного контроля может вызвать чрезмерную эрозию поверхности деликатных инструментов.
В современных промышленных системах, таких как разрабатываемые специалистами ООО «Компания по оборудованию для ультразвуковой очистки Фошань Аньдисинь», применяется регулировка мощности. Это позволяет адаптировать интенсивность воздействия под конкретную партию инструмента, обеспечивая бережную очистку хрупких элементов и интенсивную мойку загрязненных деталей.
Материал бака и коррозионная стойкость
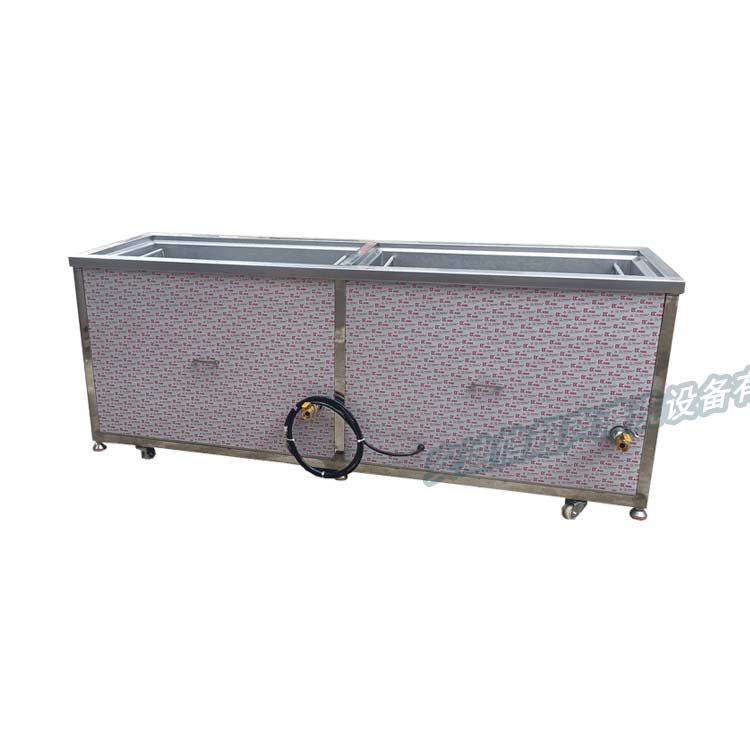
Рабочая емкость ультразвуковой ванны постоянно контактирует с агрессивными моющими средствами, нагретыми до высоких температур. Поэтому материал бака критически важен для срока службы оборудования. Стандартным решением является использование нержавеющей стали марок SUS304 и SUS316L.
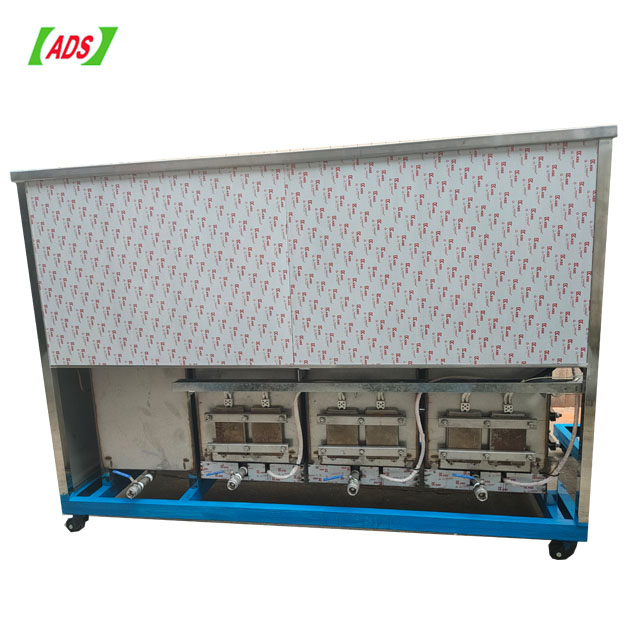
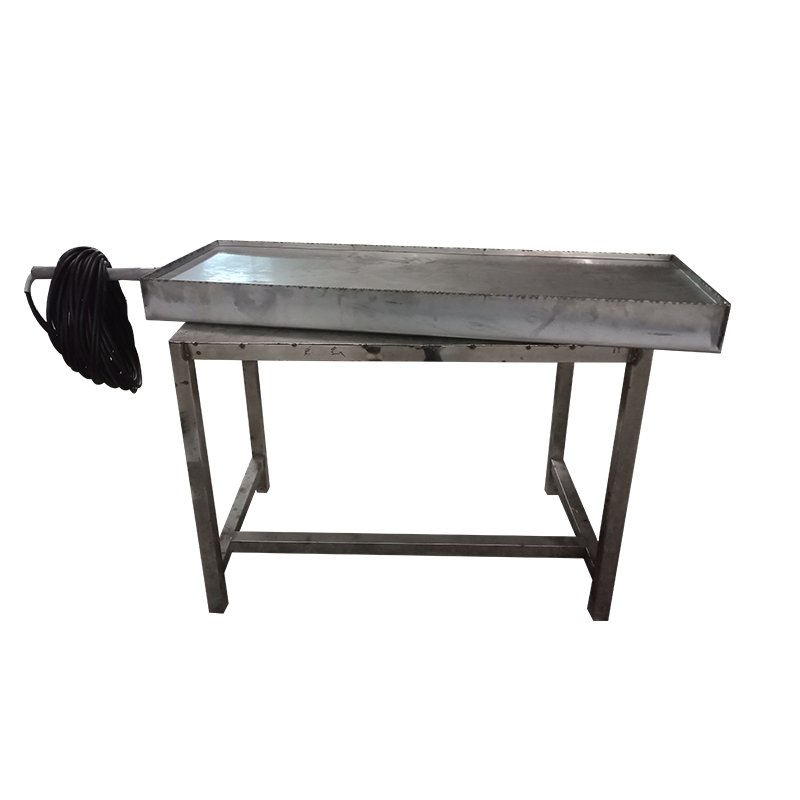
Сталь SUS304 обладает хорошей устойчивостью к большинству нейтральных и слабощелочных растворов. Для более агрессивных сред, содержащих хлориды или кислоты, а также для требований повышенной гигиеничности, предпочтительнее сталь SUS316L. Важным конструктивным элементом является толщина диафрагмы излучателя. Например, в промышленных погружных преобразователях компании используется усиленная диафрагма из нержавеющей стали толщиной 2,5 мм. Такая конструкция обеспечивает эффективную передачу ультразвуковой энергии в раствор и повышает механическую прочность дна ванны, предотвращая ее деформацию и разрушение под воздействием кавитации в долгосрочной перспективе.
Системы нагрева и фильтрации: влияние на качество очистки
Процесс ультразвуковой очистки значительно ускоряется и становится эффективнее при повышении температуры моющего раствора. Нагрев снижает вязкость жидкости, улучшает смачиваемость поверхности инструмента и активирует химические компоненты моющего средства.
Контроль температуры
Оптимальный температурный режим зависит от типа загрязнителя. Для удаления масел и СОЖ обычно требуется нагрев до 50–70 °C. Наличие системы автоматического поддержания температуры (термостата) позволяет стабилизировать процесс очистки, исключая человеческий фактор. В промышленном оборудовании нагревательные элементы интегрируются в конструкцию бака таким образом, чтобы обеспечить равномерный прогрев всего объема жидкости без создания локальных перегревов, которые могли бы повлиять на стабильность работы пьезоэлектрических преобразователей.
Фильтрация и регенерация раствора
В процессе очистки в раствор переходят частицы металла, абразивы и эмульгированные масла. Накопление этих загрязнений снижает эффективность кавитации, так как ультразвуковые волны рассеиваются на взвешенных частицах. Для поддержания стабильного качества очистки в промышленных линиях применяются системы фильтрации.
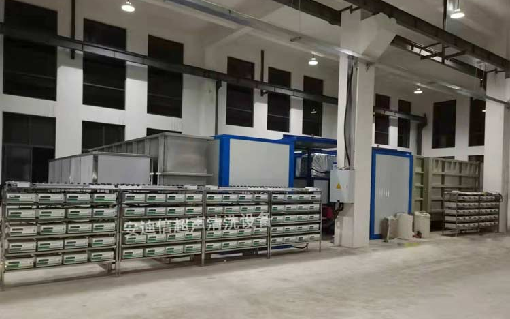
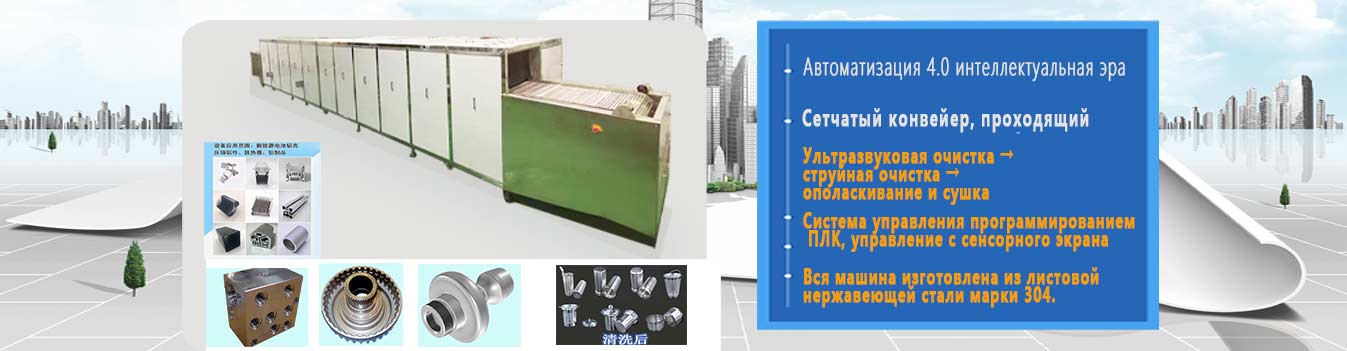
Фильтрация позволяет продлить срок службы моющего раствора, снижая затраты на его замену. В сложных производственных циклах, например, при очистке листового металла или деталей после гальванических процессов, могут использоваться многоступенчатые системы очистки жидкости, включая сепарацию масел и механическую фильтрацию твердых частиц. Компания предлагает решения, включающие полностью автоматизированные конвейерные линии с системами фильтрации, что особенно актуально для серийного производства, где требуется постоянство качества очистки каждой партии инструмента.
Автоматизация и управление процессом очистки
Современные требования к воспроизводимости результатов делают ручное управление ультразвуковыми ваннами недостаточным для крупных промышленных предприятий. Автоматизация позволяет исключить вариативность, связанную с действиями оператора, и интегрировать процесс очистки в общий производственный цикл.
Программируемое логическое управление
Крупногабаритные и нестандартные ультразвуковые установки оснащаются программируемыми логическими контроллерами (ПЛК). ПЛК позволяет задавать точные алгоритмы работы: время очистки, температуру, мощность ультразвука, режимы паузы и дегазации. Сенсорные панели управления предоставляют оператору удобный интерфейс для мониторинга текущих параметров и выбора сохраненных программ для разных типов инструмента.
Использование промышленных управляющих компьютеров и стандартизированных интерфейсов обеспечивает надежность системы и возможность интеграции с верхним уровнем управления предприятием (MES-системами). Это особенно важно для отслеживания истории обработки партий инструмента, что требуется в регулируемых отраслях, таких как авиастроение и производство медицинских изделий.
Специализированные механизмы загрузки
Для инструментов со сложной геометрией, таких как автомобильные компоненты с глубокими глухими отверстиями или литые алюминиевые детали, стандартная корзина может быть неэффективна. Загрязнения могут оставаться внутри полостей из-за отсутствия циркуляции раствора. В таких случаях применяются специализированные машины с функцией пневматического подъема и генерации пузырьков, а также системы вращения или покачивания корзины. Эти механические движения способствуют вымыванию загрязнений из внутренних полостей под действием ультразвука.
ООО «Компания по оборудованию для ультразвуковой очистки Фошань Аньдисинь» имеет опыт разработки таких нестандартных решений. Наличие в штате 50 технических специалистов, включая инженеров-конструкторов и технологов, позволяет адаптировать оборудование под специфические требования заказчиков, создавая линии, которые решают задачи, недоступные для стандартных серийных ванн.
Типы загрязнений и выбор моющей среды
Эффективность ультразвуковой ванны на 50% зависит от правильного выбора химического состава моющего раствора. Ультразвук усиливает действие химии, но не заменяет её. Неправильно подобранный раствор может не только не очистить инструмент, но и вызвать его коррозию или повреждение покрытия.
| Тип загрязнения | Рекомендуемый тип моющего средства | Особенности применения |
|---|---|---|
| Минеральные масла, СОЖ | Щелочные водные растворы, эмульсии | Требуется нагрев и последующая тщательная промывка чистой водой для предотвращения коррозии. |
| Абразивная пыль, шлам | Нейтральные или слабощелочные растворы с диспергантами | Важна эффективная фильтрация раствора для предотвращения осаждения частиц обратно на инструмент. |
| Полимерные клеи, защитные пленки | Специализированные растворители или щелочные составы | Для некоторых полимеров требуются углеводородные очистители или установки с паровой фазой. |
| Оксиды, ржавчина | Кислотные растворы (с ингибиторами коррозии) | Требует осторожности с материалами бака (необходима стойкость к кислотам) и контроля времени экспозиции. |
Для экологически чувствительных производств все более популярными становятся однобаковые углеводородные очистители. Они используют экологически безопасные рабочие среды, которые не выделяют токсичных паров и подлежат регенерации. Такие системы оптимальны для удаления консервационных масел и легких загрязнений с инструментов из нержавеющей стали и цветных металлов.
В случаях, когда требуется сверхвысокая чистота поверхности, например, перед нанесением покрытий или в гальванических производствах, могут применяться четырехрезервуарные установки с использованием трихлорэтилена или аналогичных растворителей с системой паровой очистки и рекуперации. Это закрытые системы, обеспечивающие минимальные потери растворителя и безопасность персонала.
Критерии оценки надежности поставщика оборудования
Выбор ультразвуковой ванны — это инвестиция в долгосрочную стабильность производственного процесса. Ошибки в проектировании или изготовлении оборудования приводят к быстрому выходу из строя генераторов, разгерметизации баков и нестабильному качеству очистки. При оценке поставщика B2B-заказчику следует обращать внимание на следующие аспекты.
Инженерный потенциал и опыт
Производство промышленного ультразвукового оборудования требует глубоких знаний в области акустики, электроники и химии. Важно, чтобы поставщик имел собственную инженерную базу, а не просто занимался перепродажей. ООО «Компания по оборудованию для ультразвуковой очистки Фошань Аньдисинь» действует на рынке уже 18 лет, имея в своем активе 11 национальных патентов на собственные разработки. Это подтверждает способность компании не только собирать оборудование, но и совершенствовать технологии, создавая уникальные решения для сложных задач очистки.
Наличие штата из 50 технических специалистов, включая конструкторов и специалистов по автоматизации, гарантирует, что каждый проект проходит стадию инженерного анализа. Это критически важно при заказе нестандартных линий, где требуется учет специфики размещения оборудования, нагрузок на конструкцию и интеграции с существующими производственными линиями.
Контроль качества и материалы
Надежность ультразвуковой ванны определяется качеством комплектующих и сборкой. Ключевые элементы — пьезоэлектрические преобразователи и генераторы — должны проходить строгий входной контроль. Важно уточнять у производителя, какие материалы используются для изготовления баков и излучателей. Использование сертифицированной нержавеющей стали SUS304 и SUS316L с контролируемой толщиной стенок (например, 2,5 мм для усиленных диафрагм) является признаком качественного промышленного оборудования.
Каждое изделие должно проходить финальные испытания в режиме нагрузки. Это означает, что перед отгрузкой ванна работает с реальной жидкостью и нагрузкой, проверяется равномерность кавитационного поля, герметичность соединений и работа систем автоматики. Такой многоуровневый контроль качества, применяемый в компании, минимизирует риски отказов оборудования на этапе эксплуатации.
Гибкость производственной модели
Потребности различных отраслей — от автопрома до металлообработки — сильно различаются. Поставщик должен обладать гибкой производственной системой, позволяющей реализовывать как типовые решения, так и полностью нестандартные проекты. Основная бизнес-модель компании ориентирована на выполнение OEM- и ODM-заказов, что свидетельствует о готовности адаптировать продукт под требования конкретных брендов и производственных стандартов заказчиков в России и за рубежом.
Эксплуатация и техническое обслуживание
Даже самое совершенное оборудование требует правильного обслуживания для сохранения заявленных характеристик. Срок службы ультразвуковой ванны напрямую зависит от соблюдения правил эксплуатации.
- Дегазация раствора: Перед началом работы рекомендуется проводить процедуру дегазации — включения ультразвука на холостом ходу для удаления растворенного воздуха из жидкости. Воздух препятствует возникновению полноценной кавитации.
- Запрет на работу «на сухую»: Включение ультразвука при пустом баке или низком уровне жидкости мгновенно выводит из строя пьезоэлементы из-за перегрева и отсутствия охлаждения.
- Регулярная замена раствора: Накопление загрязнений в моющей жидкости снижает её эффективность. Необходимо устанавливать график замены раствора в зависимости от интенсивности использования ванны и степени загрязнения инструмента.
- Защита дна бака: Не рекомендуется ставить тяжелые металлические инструменты непосредственно на дно ванны. Это может повредить излучатели или создать точки концентрации напряжения, ведущие к разрушению сварных швов. Следует использовать специальные подставки или корзины.
Сервисная политика производителя должна включать не только поставку оборудования, но и техническую поддержку на всех этапах: от предпроектного консультирования до пусконаладки и послепродажного обслуживания. Компания предоставляет обучение персонала заказчика, что позволяет правильно эксплуатировать оборудование и своевременно выявлять потенциальные проблемы.
Заключение: комплексный подход к выбору
Ультразвуковая ванна для чистки инструментов в 2026 году является неотъемлемой частью современного промышленного предприятия. Выбор оборудования должен базироваться не только на стоимости, но и на техническом соответствии задачам очистки, качестве материалов и надежности производителя. Правильно подобранная установка позволяет сократить время простоя инструмента, уменьшить расход моющих средств и повысить качество конечной продукции.
Сотрудничество с производителем, обладающим подтвержденным опытом, собственной инженерной базой и возможностью кастомизации решений, снижает риски внедрения новой технологии. ООО «Компания по оборудованию для ультразвуковой очистки Фошань Аньдисинь» предлагает комплексный подход, сочетающий 18-летний опыт, патентованные разработки и строгий контроль качества, что делает её надежным партнером для предприятий, предъявляющих высокие требования к чистоте поверхности деталей и инструмента.
Для получения технической консультации, подбора конфигурации оборудования или обсуждения условий поставки нестандартных решений рекомендуется связаться с инженерным отделом компании. Индивидуальный расчет параметров позволит подобрать оптимальное решение, соответствующее специфике вашего производства и бюджетным ограничениям.