Ультразвуковая ванна для чистки деталей: выбор, характеристики и применение
2026-09-25
- Принцип работы и ключевые компоненты ультразвуковой очистки
- Технические характеристики: на что обращать внимание при выборе
- Применение в различных отраслях промышленности
- Стандартные и нестандартные решения: когда нужна кастомизация
- Критерии оценки поставщика и надежность оборудования
- Часто задаваемые вопросы (FAQ) по эксплуатации и выбору
- Заключение: комплексный подход к обеспечению чистоты
Принцип работы и ключевые компоненты ультразвуковой очистки
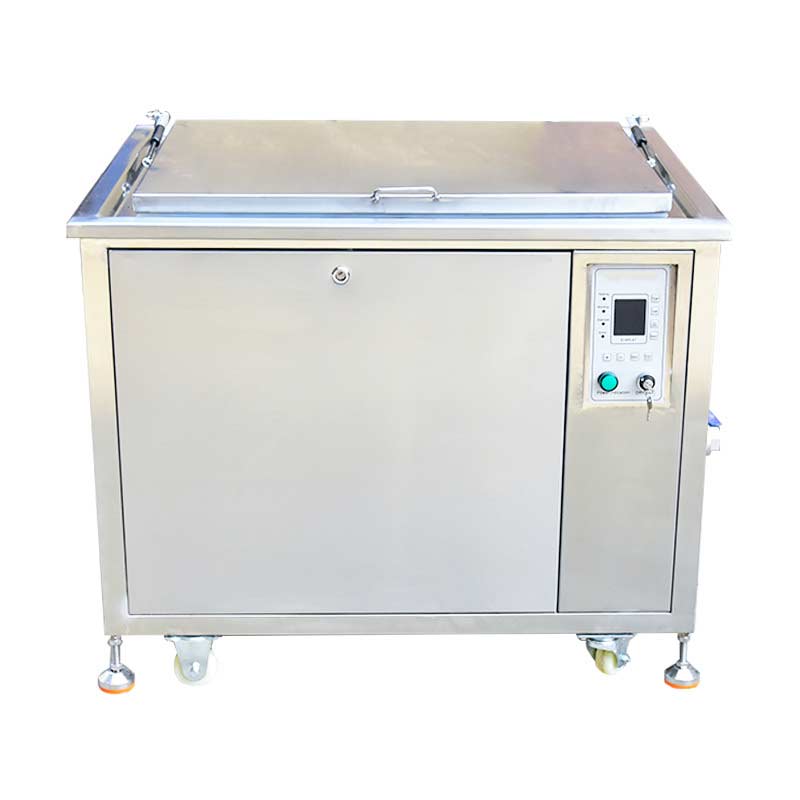
Ультразвуковая ванна для чистки деталей представляет собой технологическое решение, основанное на физическом явлении кавитации. В отличие от традиционных методов мойки, где удаление загрязнений происходит за счет механического трения или химического растворения под воздействием температуры, ультразвук обеспечивает проникновение моющего агента в микропоры, глухие отверстия и сложные геометрические формы изделий. Понимание физических процессов, происходящих внутри резервуара, является фундаментом для правильного подбора оборудования и достижения требуемого класса чистоты поверхности.
Основой процесса является генерация высокочастотных звуковых волн, которые распространяются через жидкую среду (моющий раствор). Когда звуковое давление в жидкости падает ниже определенного порога, образуются микроскопические вакуумные пузырьки. При смене фазы давления эти пузырьки схлопываются с огромной скоростью, создавая локальные гидродинамические удары. Энергия этих микровзрывов направлена на поверхность детали, эффективно отрывая частицы грязи, масла, оксидные пленки, абразивную пыль и другие загрязнения, даже если они находятся в недоступных для щеток или струй места.
Эффективность этого процесса напрямую зависит от конструкции самого оборудования. Типичная промышленная ультразвуковая ванна для чистки деталей состоит из нескольких критически важных узлов, каждый из которых влияет на конечный результат:
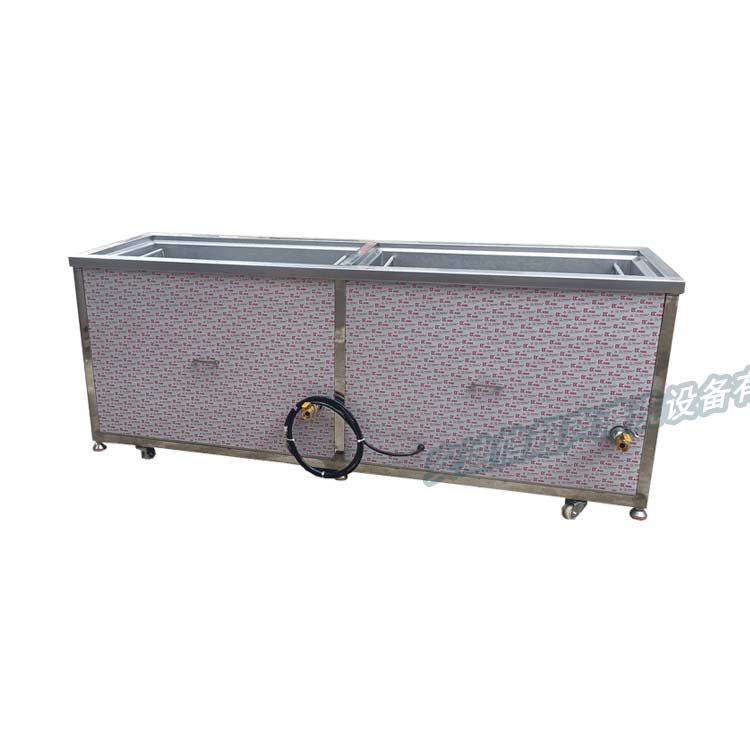
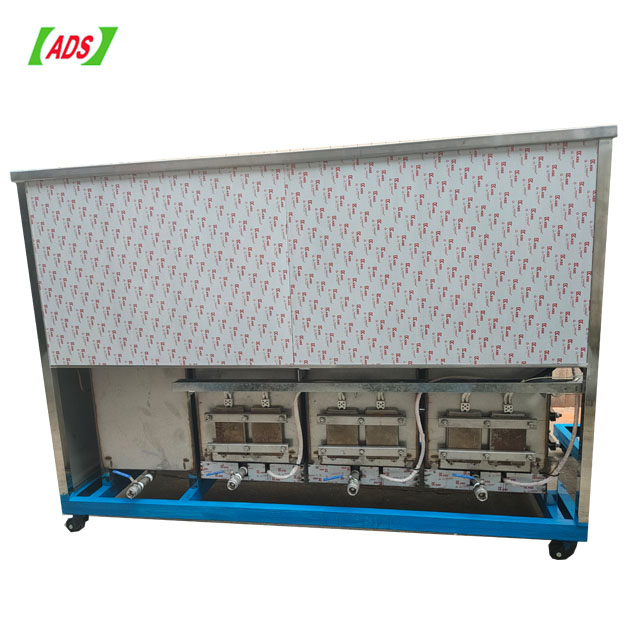
- Рабочий резервуар (бак). Изготавливается из материалов, устойчивых к коррозии и воздействию химических реагентов. Наиболее распространенным стандартом для промышленных установок является нержавеющая сталь марок SUS304 и SUS316L. Толщина стенки имеет значение: слишком тонкий металл может быстрее подвергаться кавитационной эрозии (выкрашиванию), тогда как излишне толстый может снижать эффективность передачи ультразвуковых колебаний. Например, в решениях высокого класса используются усиленные диафрагмы толщиной 2,5 мм, что обеспечивает баланс между долговечностью и эффективностью передачи энергии.
- Ультразвуковые преобразователи (излучатели). Это элементы, которые преобразуют электрическую энергию высокочастотного генератора в механические колебания. Они могут быть установлены на дне ванны (донные излучатели) или на боковых стенках. Качество пьезокерамики и надежность крепления преобразователей определяют стабильность частоты и мощность ультразвука.
- Генератор ультразвуковой частоты. Устройство, питающее преобразователи. Современные генераторы позволяют регулировать мощность и, в некоторых случаях, менять рабочую частоту в зависимости от типа загрязнения и материала детали.
- Система нагрева. Хотя ультразвук работает и в холодной воде, повышение температуры раствора снижает его вязкость и поверхностное натяжение, что облегчает образование кавитационных пузырьков и ускоряет химические реакции моющего средства. Для большинства промышленных задач оптимальным считается диапазон температур от 40 до 70 °C, однако точные параметры зависят от применяемой химии.
- Система управления. В промышленных масштабах ручное управление недостаточно. Использование программируемых логических контроллеров (ПЛК) и сенсорных панелей позволяет задавать точные циклы очистки, контролировать температуру и время работы, а также интегрировать ванну в автоматизированные производственные линии.
Важно понимать, что ультразвук не является универсальным средством для всех типов загрязнений без учета контекста. Он наиболее эффективен против твердых частиц, пыли, окалины, полировальных паст и масел. Для удаления тяжелых смолистых отложений или специфических полимерных покрытий может потребоваться предварительная химическая подготовка или использование специализированных растворителей в комбинации с ультразвуковым воздействием.
Технические характеристики: на что обращать внимание при выборе
При закупке оборудования для предприятия технические спецификации становятся главным инструментом оценки соответствия задачи и решения. Ошибка в выборе параметров может привести либо к недостаточной очистке, либо к повреждению самих деталей (кавитационной эрозии мягких металлов или хрупких компонентов). Рассмотрим ключевые характеристики, которые необходимо анализировать.
Рабочая частота ультразвука
Частота измеряется в килогерцах (кГц) и определяет размер кавитационных пузырьков и интенсивность их схлопывания. Существует обратная зависимость между частотой и размером пузырька:
- Низкие частоты (20–40 кГц). Генерируют крупные пузырьки, которые схлопываются с большой энергией. Это обеспечивает агрессивную очистку, подходящую для удаления сильных загрязнений, окалины, ржавчины и крупных абразивных частиц с прочных металлических деталей (сталь, чугун). Однако такая интенсивность может повредить мягкие металлы (алюминий, латунь) или хрупкие изделия с тонкими стенками.
- Высокие частоты (80–120 кГц и выше). Создают мелкие пузырьки с меньшей энергией удара, но с большей плотностью их распределения. Такой режим идеален для деликатной очистки, удаления субмикронных частиц, полировки поверхностей и обработки сложных деталей с высокой точностью, таких как медицинские инструменты, оптические линзы или электронные компоненты.
- Двухчастотные или многочастотные системы. Позволяют переключаться между режимами или комбинировать их, что расширяет функциональность одной установки. Это особенно актуально для производств с широкой номенклатурой изделий.
Мощность ультразвука и плотность мощности
Общая мощность генератора (измеряемая в ваттах) не дает полной картины без учета объема ванны. Более важным показателем является плотность мощности (Вт/л). Для эффективной кавитации необходимо обеспечить достаточную концентрацию энергии в единице объема жидкости. Если мощность слишком низкая, кавитация будет слабой или неравномерной. Если слишком высокая — возникает риск повреждения поверхности деталей и быстрого износа самого резервуара.
В промышленных условиях часто применяется функция регулировки мощности. Это позволяет адаптировать интенсивность очистки под конкретную партию деталей. Например, при очистке массивных стальных заготовок мощность устанавливается на максимум, а при обработке тонкостенных алюминиевых корпусов — снижается для предотвращения деформации.
Материал изготовления и конструкция резервуара
Долговечность оборудования напрямую связана с качеством материалов. Нержавеющая сталь AISI 304 (SUS304) является стандартным выбором для большинства водных растворов и слабых щелочей. Однако для работы с агрессивными химическими средами, хлорсодержащими соединениями или в условиях повышенных требований к гигиене (пищевая промышленность, фармацевтика) предпочтительнее использовать сталь AISI 316L (SUS316L), которая обладает повышенной коррозионной стойкостью.
Особое внимание следует уделять конструкции дна и стенок. Усиленные диафрагмы, такие как используемые в оборудовании компании ООО «Компания по оборудованию для ультразвуковой очистки Фошань Аньдисинь», толщиной 2,5 мм обеспечивают необходимую жесткость и сопротивление кавитационному размыву. Тонкие стенки со временем могут прогорать или деформироваться, что приводит к утечкам и снижению эффективности передачи ультразвука.
Тип моющей среды и совместимость
Выбор ультразвуковой ванны неразрывно связан с типом используемого моющего средства. Оборудование должно быть рассчитано на работу с конкретной средой:
- Водные растворы. Наиболее распространенный и экологичный вариант. Требует наличия системы нагрева и, зачастую, системы пен гашения.
- Углеводородные растворители. Используются для очистки деталей от консервационных масел и трудносмываемых смазок. Такие установки должны иметь взрывозащищенное исполнение и систему рекуперации паров для безопасности и экономии.
- Хлорированные растворители (например, трихлорэтилен). Применяются в гальванических производствах и для обезжиривания перед покрытием. Оборудование для таких сред требует особой герметичности, систем конденсации и рекуперации растворителя, так как эти вещества токсичны и летучи.
Неверный выбор материала бака или отсутствие необходимых систем безопасности (для горючих растворителей) может привести к аварийным ситуациям или быстрому выходу оборудования из строя.
Применение в различных отраслях промышленности
Ультразвуковая очистка нашла применение в самых разных секторах экономики, где требуется высокая степень чистоты поверхности. Специфика каждой отрасли диктует свои требования к конфигурации оборудования, уровню автоматизации и типу используемых реагентов.
Автомобилестроение и производство компонентов
В автопроме качество очистки деталей критически важно для надежности двигателей, трансмиссий и тормозных систем. Ультразвуковые ванны используются для удаления стружки, абразивных частиц и масел с блоков цилиндров, головок блока, коленвалов, форсунок и топливных рам.
Особую сложность представляют детали с глубокими и глухими отверстиями, такими как каналы охлаждения или масляные магистрали. Традиционная промывка не всегда способна вымыть загрязнения из таких полостей. Специализированные машины, оснащенные функциями пневматического подъема и генерации пузырьков, позволяют эффективно очищать автомобильные компоненты и литые алюминиевые детали, обеспечивая проходимость каналов и отсутствие абразивного износа в готовом узле.
Гальваника и металлообработка
Перед нанесением гальванических покрытий (цинкование, хромирование, никелирование) поверхность металла должна быть идеально чистой. Любые остатки масла, оксидов или полировальных паст приведут к дефектам покрытия: отслоению, пузырям или неравномерному блеску.
Для гальванических производств оптимальным решением являются многопозиционные установки. Например, четырехрезервуарные ультразвуковые установки на основе трихлорэтилена с паровой очисткой и системой рекуперации растворителей обеспечивают глубокое обезжиривание и подготовку поверхности. Наличие системы рекуперации не только снижает расход дорогостоящих реагентов, но и минимизирует экологический ущерб, что соответствует современным природоохранным нормам.
Авиастроение и точное машиностроение
В авиационной отрасли требования к чистоте деталей экстремально высоки из-за вопросов безопасности. Ультразвуковая очистка применяется для обслуживания турбинных лопаток, гидравлических систем и прецизионных приборов. Здесь часто используются деликатные режимы с высокими частотами и специальные моющие средства, не оставляющие следов.
Также в этой сфере востребованы установки для очистки деталей из нержавеющей стали, где необходимо удалить защитные пленки, клей или следы коррозии без повреждения базового материала. Однобаковые углеводородные очистители с экологически безопасными рабочими средами позволяют решать эти задачи, сохраняя целостность поверхности.
Производство листового металла
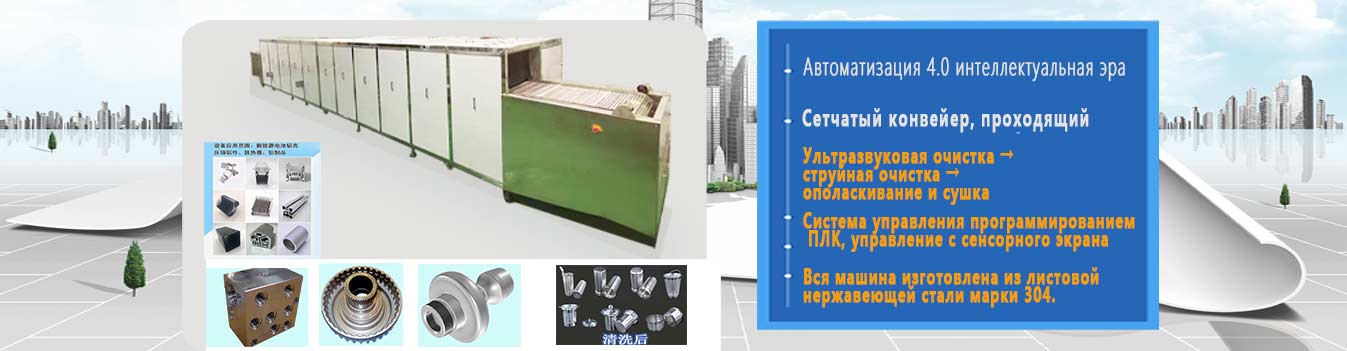
Для предприятий, работающих с листовым металлом перед штамповкой или сваркой, важны скорость и непрерывность процесса. Полностью автоматизированные конвейерные линии для очистки и сушки листового металла с щеточным и губчатым конвейером позволяют обрабатывать большие объемы продукции в непрерывном режиме. Комбинация механической очистки щетками и ультразвукового воздействия в ванне обеспечивает удаление окалины, масла и пыли, подготавливая лист к дальнейшей обработке.
Стандартные и нестандартные решения: когда нужна кастомизация
Рынок предлагает широкий спектр стандартных ультразвуковых ванн, которые подходят для многих типовых задач. Однако специфика промышленного производства часто требует индивидуальных решений. Понимание границ применимости стандартного оборудования и преимуществ кастомизации помогает избежать ошибок при инвестициях.
Преимущества стандартных моделей
Стандартные ультразвуковые ванны — это готовые изделия с фиксированными параметрами объема, мощности и частоты. Их основные плюсы:
- Быстрая поставка. Оборудование имеется на складе или производится серийно, что сокращает сроки внедрения.
- Предсказуемая стоимость. Цена известна заранее и обычно ниже, чем у индивидуальных проектов.
- Проверенная надежность. Серийные модели имеют отработанную конструкцию и статистику отказов.
Такие решения подходят для небольших мастерских, лабораторий, сервисных центров или для очистки унифицированных деталей небольшого размера.
Необходимость нестандартных комплектных линий
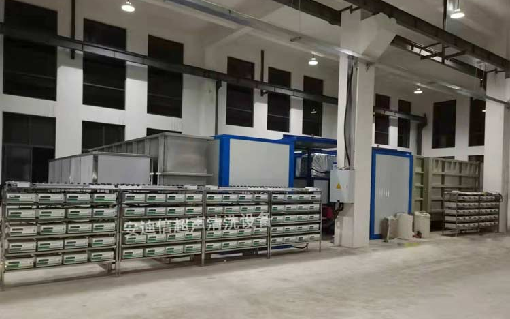
Для крупных производственных предприятий, особенно работающих в режиме массового или крупносерийного выпуска, стандартные ванны часто оказываются неэффективными из-за низкой производительности или невозможности интеграции в существующий технологический процесс. В таких случаях требуются нестандартные решения, разрабатываемые под специфические требования заказчика.
Компания ООО «Компания по оборудованию для ультразвуковой очистки Фошань Аньдисинь», имея 18-летний опыт и штат из 50 технических специалистов, включая инженеров-конструкторов и технологов, специализируется именно на создании таких комплексных систем. Ключевые аспекты кастомизации включают:
- Геометрия и размер. Изготовление ванн под габариты конкретных крупногабаритных деталей или создание компактных модулей для встраивания в тесные производственные линии.
- Автоматизация. Оснащение оборудования программируемыми логическими контроллерами (ПЛК), сенсорными панелями и промышленными компьютерами. Это позволяет управлять циклами очистки, вести учет партий и интегрировать ванну в общую систему управления заводом (MES/ERP).
- Специализированные функции. Внедрение систем фильтрации и рециркуляции моющего раствора, автоматической дозации химии, систем сушки горячим воздухом или вакуумной сушки.
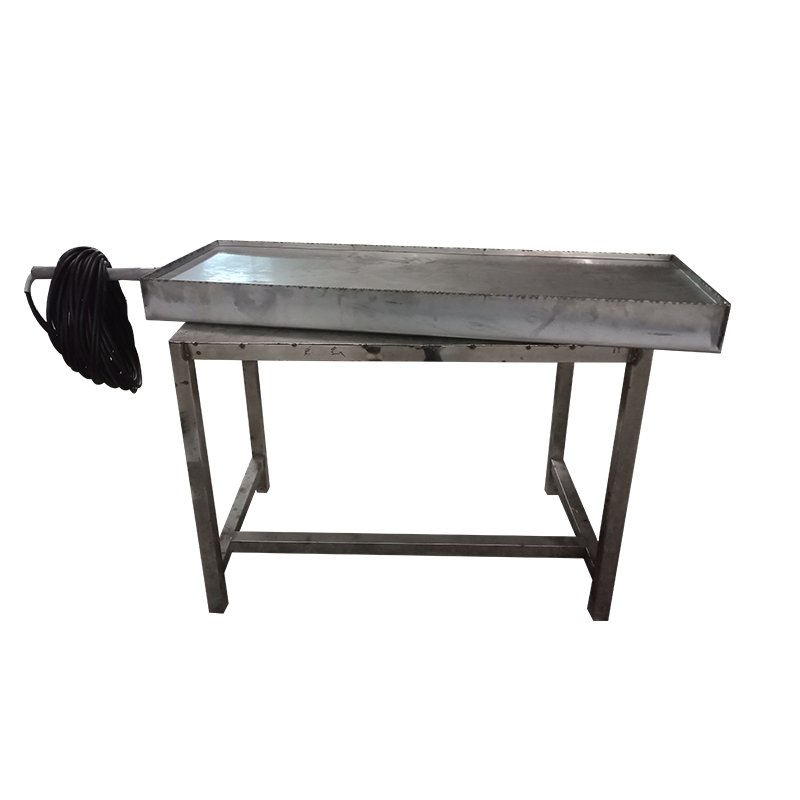
- Погружные преобразователи. Для модернизации существующих моечных машин могут поставляться промышленные погружные ультразвуковые преобразователи, которые можно установить в уже имеющиеся емкости, превращая их в ультразвуковые ванны.
Гибкая производственная система позволяет реализовывать как типовые, так и полностью нестандартные решения, адаптируя оборудование под процессы от автопрома до гальванотехники. Важно отметить, что каждое такое изделие проходит многоуровневый контроль качества, от входного контроля комплектующих до финальных испытаний в режиме нагрузки, что гарантирует соответствие техническому заданию.
Критерии оценки поставщика и надежность оборудования
Выбор поставщика ультразвукового оборудования в B2B-сегменте — это стратегическое решение. Надежность оборудования влияет на непрерывность производственного процесса, а качество очистки — на брак конечной продукции. На какие факторы следует опираться при оценке производителя?
Инженерный потенциал и опыт
Ультразвуковое оборудование — это не просто «бак с излучателями». Это сложный электромеханический комплекс. Наличие собственного инженерного бюро, способного рассчитывать акустические поля, проектировать системы автоматики и разрабатывать новые решения, является ключевым преимуществом. Компания с 18-летним опытом и 11 национальными патентами в области ультразвуковых систем демонстрирует способность не просто копировать существующие образцы, а развивать технологии.
Штат квалифицированных специалистов, включающий технологов и специалистов по автоматизации, позволяет решать сложные задачи, такие как очистка глубоких отверстий или работа с агрессивными средами, где требуется точный расчет материалов и режимов.
Контроль качества и материалы
Прозрачность в вопросах используемых материалов важна для оценки долговечности. Использование сертифицированной нержавеющей стали SUS304 и SUS316L, контроль толщины стенок (например, 2,5 мм для усиленных диафрагм) и качество пайки или сварки швов напрямую влияют на срок службы ванны. Многоуровневый контроль качества на всех этапах производства, включая финальные испытания под нагрузкой, снижает риск получения бракованного оборудования.
Сервисная поддержка и гибкость бизнес-модели
Для промышленных заказчиков важно наличие технической поддержки на всех этапах: от предпроектного консультирования до пусконаладки и обучения персонала. Возможность выполнения OEM- и ODM-заказов свидетельствует о том, что производитель обладает мощностями для масштабирования и адаптации под нужды крупных брендов.
Сервисная политика, строящаяся на принципе «клиент — прежде всего», подразумевает не только продажу оборудования, но и сопровождение его эксплуатации. Это включает помощь в подборе моющих средств, настройке режимов и оперативном решении технических вопросов.
Часто задаваемые вопросы (FAQ) по эксплуатации и выбору
Ниже приведены ответы на наиболее распространенные вопросы, возникающие у технических специалистов и закупщиков при внедрении ультразвуковой очистки.
Можно ли использовать ультразвуковую ванну для очистки любых материалов?
Нет. Ультразвук может повредить хрупкие материалы (стекло, некоторые виды керамики), мягкие металлы (при неправильном выборе частоты и мощности) и изделия с клееными соединениями, если клей не устойчив к кавитации или моющему раствору. Перед очисткой новой детали всегда рекомендуется проводить тестовый цикл на образце.
Как часто нужно менять моющий раствор?
Частота замены зависит от степени загрязнения деталей и объема партии. Раствор теряет эффективность, когда насыщается удаленными загрязнениями. В промышленных линиях часто используются системы фильтрации и регенерации, которые продлевают срок жизни раствора. Визуальный контроль помутнения и снижение эффективности очистки являются сигналами к замене или очистке жидкости.
Почему важно degassing (дегазация) раствора?
Перед началом серьезной очистки рекомендуется провести цикл дегазации. В воде всегда присутствует растворенный воздух, который мешает образованию полноценных кавитационных пузырьков. Режим дегазации (обычно импульсный ультразвук) удаляет газы из жидкости, повышая эффективность последующей основной очистки.
Влияет ли расположение деталей в корзине на результат?
Да, значительно. Детали не должны лежать плотно друг к другу или касаться стенок ванны. Это создает «теневые зоны», куда не проникает ультразвук. Необходимо использовать специальные корзины или подвесы, обеспечивающие свободное омывание каждой детали раствором со всех сторон.
Заключение: комплексный подход к обеспечению чистоты
Ультразвуковая ванна для чистки деталей — это высокоэффективный инструмент, который при правильном выборе и эксплуатации способен решить сложные задачи очистки, недоступные для традиционных методов. Ключ к успеху лежит в понимании физических принципов процесса, точном подборе технических характеристик (частоты, мощности, материалов) и учете специфики производственных задач.
Для предприятий, стремящихся к повышению качества продукции и оптимизации процессов, важен партнерский подход к выбору оборудования. Сотрудничество с производителем, обладающим глубокими инженерными компетенциями, опытом реализации нестандартных проектов и надежной сервисной поддержкой, позволяет получить не просто машину, а интегрированное технологическое решение. Компания ООО «Компания по оборудованию для ультразвуковой очистки Фошань Аньдисинь» готова предоставить такую экспертизу, предлагая широкий спектр решений — от стандартных ванн до сложных автоматизированных линий, обеспечивая качество на каждом этапе взаимодействия.
При планировании закупки рекомендуется тщательно анализировать технические требования, проводить тестовые очистки и запрашивать детальные консультации у инженеров производителя для выбора оптимальной конфигурации оборудования.